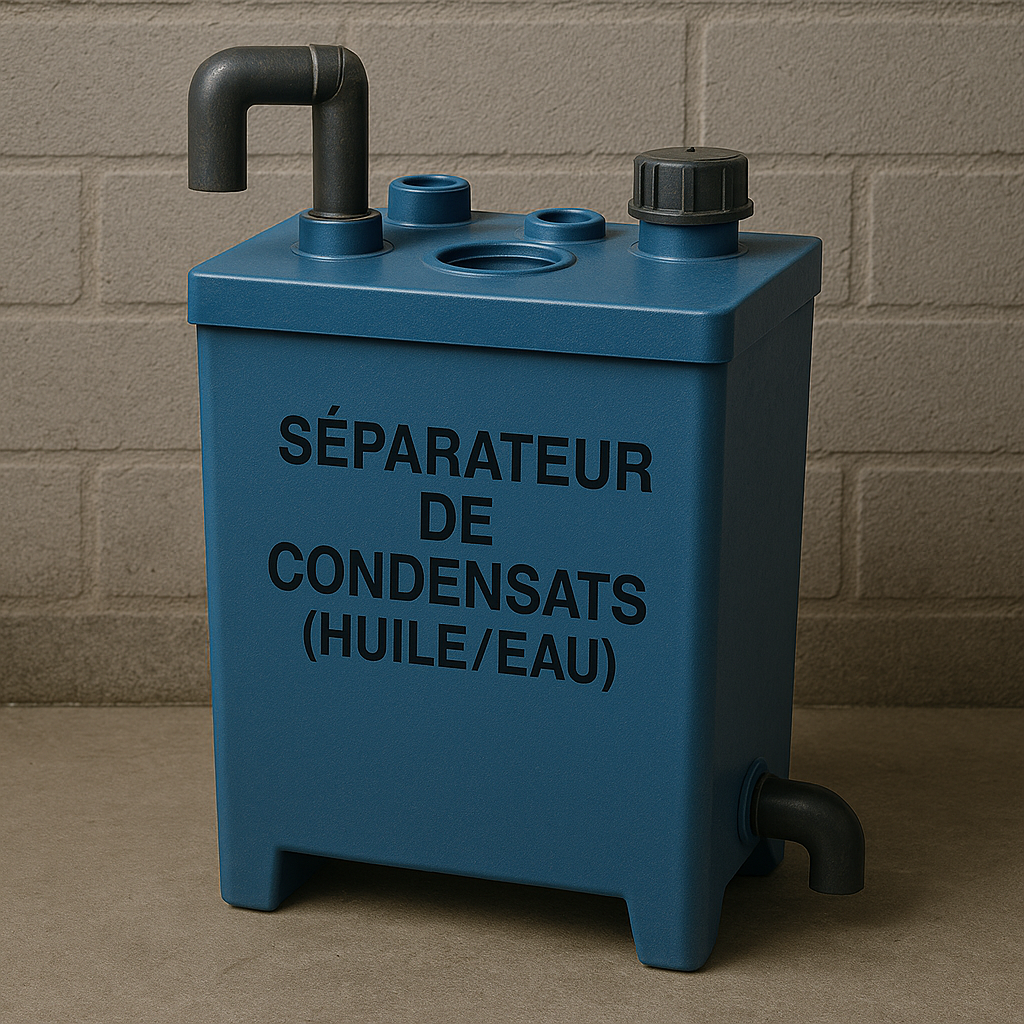
Air comprimé et écologie : réduire l’empreinte via traitement de condensats 

Air comprimé et écologie : Réduire votre empreinte grâce au traitement des condensats


La face cachée de l’air comprimé industriel

L’air comprimé est au cœur de l’industrie moderne : outil d’automatisation, source d’énergie propre sur le plan fonctionnel, vecteur de puissance discrète mais indispensable dans les processus industriels. Pourtant, derrière cette apparente propreté se cache une réalité écologique méconnue : les condensats.

Ces eaux chargées en polluants (huiles, particules, métaux lourds, bactéries) issues de la compression de l’air doivent être traitées avec rigueur pour éviter des dommages environnementaux graves et des risques réglementaires. Aujourd’hui, grâce à des technologies matures et accessibles, le traitement des condensats devient un axe fort d’amélioration continue, au carrefour de la performance énergétique, de la conformité et de la responsabilité sociétale des entreprises (RSE).


1. Comprendre les condensats : origines, composition et risques

  • Génération des condensats : Quand l’air est comprimé, sa température augmente et sa capacité à contenir de l’eau diminue. Lors du refroidissement, cette eau condense.
  • Contaminants typiques : huile de lubrification des compresseurs, particules solides, rouille, solvants, agents nettoyants, et micro-organismes.
  • Volumes en jeu : Un compresseur de 100 kW produit environ 50 à 80 litres d’eau condensée par jour.
  • Risques : pollution des sols et des nappes phréatiques, déversement illégal de déchets dangereux, sanctions administratives, atteinte à l’image de marque.

2. Les obligations réglementaires et environnementales en vigueur

  • Directive européenne 2000/60/CE : protège les eaux souterraines de toute pollution.
  • Code de l’environnement (France) : le rejet d’effluents industriels est strictement encadré.
  • Règles ICPE (Installations Classées pour la Protection de l’Environnement).
  • Traçabilité et contrôle : obligation de maîtriser les rejets liquides, de les tracer et de les analyser.

3. Les technologies de traitement des condensats disponibles

  • Séparateurs huile/eau : séparent les hydrocarbures de l’eau grâce à des cartouches filtrantes ou à coalescence.
  • Filtres à charbon actif : retiennent les composés organiques volatils et les polluants.
  • Cuves de décantation + traitement biologique : pour les sites avec forts débits ou en zone sensible.
  • Pompes de relevage et automatisation du drainage : pour une gestion sans intervention humaine.
  • Surveillance connectée (IoT) : capteurs mesurant la qualité de l’eau en sortie de traitement.

4. Intégrer le traitement des condensats à votre politique écologique et RSE

  • Cartographie des points de collecte : tous les équipements produisant du condensat doivent être identifiés.
  • Audit écologique interne : estimer les volumes, les types de polluants et leur dispersion potentielle.
  • Plan d’action environnemental : inclure la gestion des condensats comme axe prioritaire.
  • Formation du personnel : aux gestes écoresponsables et à la maintenance des systèmes de traitement.
  • Communication externe : valoriser votre démarche écologique dans vos rapports RSE et vos offres clients.

5. Bénéfices techniques, économiques et d’image

  • Performance accrue des compresseurs : les purges automatiques optimisent l’efficacité.
  • Réduction des coûts de maintenance : moins de dégâts dus à la corrosion ou à l’accumulation de condensats.
  • Conformité évitant les amendes : protection contre les contentieux.
  • Amélioration de la marque employeur : attractivité renforcée pour les talents sensibles aux questions climatiques.

6. Innovations et avenir : vers une économie circulaire de l’air comprimé

  • Recyclage des condensats : certaines technologies permettent de réutiliser l’eau traitée pour des usages industriels non critiques (nettoyage, refroidissement).
  • Intégration dans les plateformes de supervision industrielle : pilotage global des utilités.
  • IA et maintenance prédictive : détection anticipée des anomalies de traitement.
  • Unités mobiles de traitement : pour les sites temporaires ou les extensions ponctuelles d’activité.

Vers une industrie plus propre, pragmatique et performante

Le traitement des condensats dans les réseaux d’air comprimé est souvent relégué au second plan. Pourtant, il constitue un levier essentiel pour réduire l’empreinte environnementale, s’inscrire dans une politique RSE sincère et moderniser ses infrastructures. En agissant à la source, l’industriel devient acteur de la transition écologique, sans sacrifier sa productivité ni son efficience.

Les technologies sont disponibles, les réglementations sont claires, les bénéfices sont tangibles : il est temps de considérer le traitement des condensats non comme un coûts, mais comme une valeur ajoutée environnementale et industrielle.


Bon à savoir :

  • Un litre de condensat mal traité peut contenir jusqu’à 500 mg d’huile.
  • Le traitement à la source coûte 10 fois moins cher que la décontamination d’un sol pollué.
  • Des aides publiques (ADEME, subventions RSE) existent pour l’installation de séparateurs.

1. Enjeux et contexte

1.1. Pourquoi s’intéresser à l’impact des condensats ? (pollution liquide, huile, particules)
1.2. Impact écologique : contamination des eaux, responsabilité sociétale
1.3. Cadre réglementaire : normes NF/ISO, seuils de rejet (15 mg/l d’huile)


2. Comprendre la nature des condensats

2.1. Origine : condensation de la vapeur + lubrifiants + particules ⬅ relecture du cycle de compression
2.2. Composition typique des condensats : eau (95 %) + huile résiduelle + polluants
2.3. Risques environnementaux et sanitaires (corrosion, bactéries, toxicité)


3. Collecte et acheminement des condensats

3.1. Points de collecte essentiels : sorties séparateurs, réservoirs, filtres, sécheurs
3.2. Technologies de purge : temporisées, capacitives, sans perte d’air
3.3. Bonnes pratiques de collecte : pente, col de cygne, rétention des fuites


4. Traitement des condensats : méthodes et solutions

4.1. Séparateurs eau/huile simples (décantation centrifuge)
4.2. Séparateurs à adsorption ou filtres à charbon actif
4.3. Unités de fractionnement / floculation – faible concentration huile < 5 mg/l
4.4. Solutions modulaires


5. Performance et optimisation énergétique

5.1. Portée des économies : réduction des fuites, meilleure efficacité des purgeurs
5.2. Séparateurs capacitives vs temporisés : comparer consommation & rendement
5.3. Retour sur investissement et amortissement rapide


6. Conformité réglementaire et responsabilité sociale

6.1. Normes applicables : ISO 14001, code environnement, seuils huile
6.2. Audits, traçabilité, certification & reporting environnemental
6.3. Responsabilité sociétale (RSE) : image de marque, subventions vertes, financement durable


7. Réutilisation et valorisation des condensats

7.1. Réutiliser l’eau traitée pour le nettoyage, refroidissement, process non sensibles
7.2. Captage et valorisation thermique – récupérer la chaleur latente
7.3. Recyclage des composants : filtres, séparateurs, lubrifiants


8. Études de cas et retours d’expérience

8.1. Cas d’un site agroalimentaire avec unité floculation
8.2. Industrie lourde : purgeurs capacitives + EPURATEUR
8.3. ERP centres logistiques : audit, remplacement des séparateurs, économie constatée


9. Maintenance et pilotage du système

9.1. Plan de maintenance : vérification des purgeurs, changement filtres, calibration
9.2. Monitoring IoT & indicateurs clés : volumes rejetés, teneur en huile, alertes seuils
9.3. Data & pilotage prédictif : anticiper saturation, intérêts pour maintenance proactive


10. Vers l’écologie 4.0 et industrie circulaire

10.1. Capteurs intelligents pour optimiser traitement en temps réel
10.2. Jumeaux numériques : modélisation des flux de condensats
10.3. Digital twins & bilan carbone : quantifier l’économie circulaire & réduction GES
10.4. Perspectives : certification éco-air, label écologique des installations


11. Actions

  • Synthèse : impact, solutions, bénéfices
  • Appel à l’action : audit, solutions sur-mesure, optimisations
  • Lien vers autres guides Demeter‑FB : filtres, sécheurs, purgeurs

En résumé, l’air comprimé est un élément clé de l’industrie moderne, offrant des avantages en termes de transport, de régulation et de sécurité. Les équipements d’air comprimé, tels que les compresseurs, les cuves de stockage et les équipements de traitement, jouent un rôle essentiel dans de nombreux processus de production industrielle.

En somme, l’ingénierie des fluides industriels est une discipline importante et diversifiée qui joue un rôle clé dans de nombreuses industries. Elle nécessite une expertise technique et une connaissance approfondie des systèmes de circulation des fluides, de la thermodynamique, de la mécanique des fluides, de la régulation et du contrôle des processus, ainsi que de la sécurité.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com

Lien : Air Comprimé

Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Comprendre le Débit Standardisé (Nm³/h) : Clé de Voûte pour Maîtriser les Performances de l’Air Comprimé

Dans le domaine des systèmes d’air comprimé, la précision dans la mesure du débit est primordiale pour garantir l’efficacité, la sécurité et la rentabilité des installations industrielles. Le débit standardisé, exprimé en Nm³/h (normaux mètres cubes par heure), est une unité clé qui permet de comparer des volumes d’air indépendamment des conditions de température et de pression. Cette normalisation est essentielle pour une communication technique claire entre fabricants, exploitants et bureaux d’étude. Cet article vous guide à travers les principes scientifiques, les technologies associées, les applications concrètes et les perspectives futures du débit standardisé.


1. Qu’est-ce qu’un débit standardisé ?

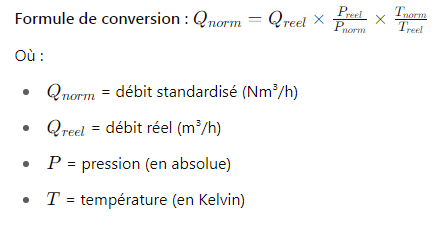
Un débit standardisé est le volume d’air ou de gaz ramené aux conditions dites « normales », définies en général comme une température de 0°C (273,15 K) et une pression absolue de 1 atm (1013,25 hPa).

Différence avec le débit réel :

  • Le débit réel est mesuré aux conditions de fonctionnement (température et pression locales).
  • Le débit standardisé permet une comparaison neutre, sans influence des variations environnementales.

2. Pourquoi utiliser le débit standardisé ?

  • Comparabilité technique entre fabricants et modèles.
  • Fiabilité des dimensionnements pour les installations.
  • Suivi précis de la consommation dans les contrats d’énergie ou les audits.
  • Analyse fine de performance dans les processus industriels.

Exemples concrets :

  • Déterminer la capacité réelle d’un compresseur.
  • Calculer le retour sur investissement d’un système de récupération d’énergie.
  • Établir des comparatifs entre différentes usines ou unités de production.

3. Technologies de mesure du débit standardisé

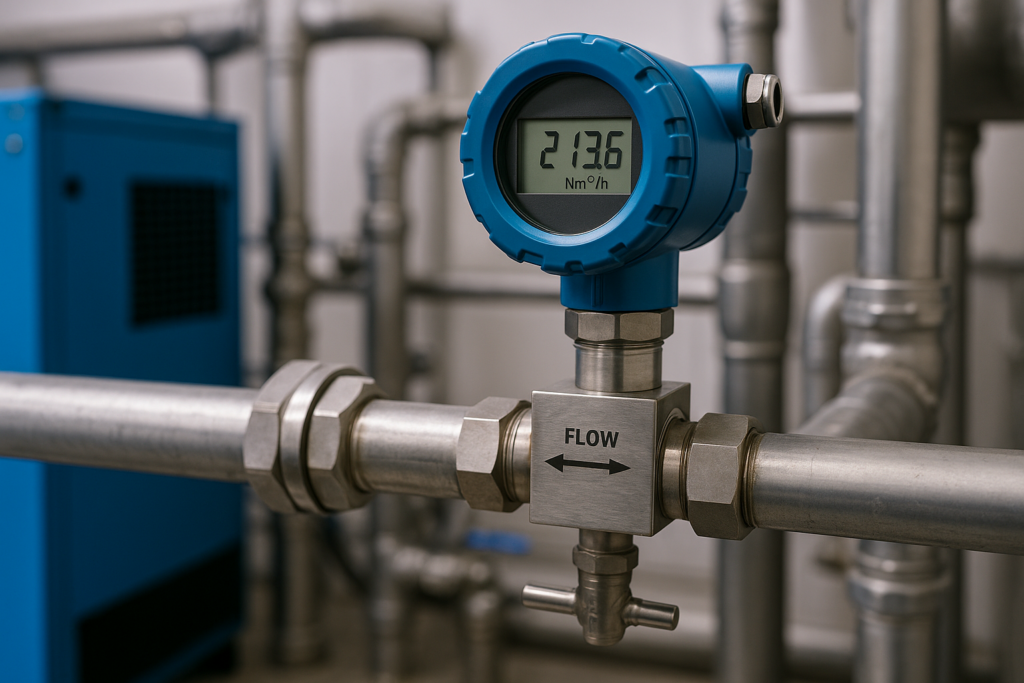
  • Débitmètres massiques thermiques : mesurent le débit massique et permettent un calcul direct du Nm³/h.
  • Débitmètres à effet vortex : précis pour les débits variables.
  • Capteurs multiparamètres : pression, température, volume, densité.

Bon à savoir : Certains débitmètres affichent directement les données en Nm³/h grâce à une intégration logicielle de la conversion.


4. Standards et référentiels internationaux

  • ISO 1217 : pour la performance des compresseurs.
  • ISO 8573 : qualité de l’air comprimé.
  • DIN 1343 : conditions de référence pour les mesures de gaz.

Conseil : Précisez toujours les conditions de normalisation utilisées dans vos spécifications.


5. Vision du futur : vers des systèmes intelligents et interopérables

  • Intégration avec l’IoT industriel : collecte de données en temps réel pour maintenance prédictive.
  • Interopérabilité des données entre les différents fabricants.
  • Cloud & IA : normalisation automatique des mesures pour diagnostic avancé.
  • Jumeaux numériques : simulation de la consommation d’air selon différents scénarios d’exploitation.

Astuce avenir : Unifier les méthodologies de normalisation dans les ERP et les outils de supervision pour automatiser les rapports et les alertes.


6. Applications industrielles concrètes

  • Pharmaceutique : vérification des débits pour les lignes de conditionnement.
  • Agroalimentaire : suivi du soufflage et des usages alimentaires.
  • Automobile : pilotage précis des automates et outils pneumatiques.
  • Chimie : contrôle de dosage des gaz inertes ou réactifs.

Focus terrain : Dans une usine moderne, le débit standardisé est utilisé pour vérifier l’efficience des réseaux, identifier les pertes, et planifier les investissements.


7. Écueils à éviter et bonnes pratiques

  • Ne pas confondre Nm³/h et m³/h : risque d’erreur d’analyse ou de surdimensionnement.
  • Vérifier la température et la pression de référence (0°C et 1 atm n’est pas universel !)
  • Calibrer régulièrement les capteurs pour garantir la fiabilité.

Bonne pratique : Standardiser l’uniformité d’affichage dans tous les rapports techniques, bilans énergétiques, et tableaux de bord.


Le débit standardisé est un concept fondamental dans le monde de l’air comprimé. Il garantit la précision, facilite les comparaisons et ouvre la voie à une meilleure maîtrise des performances industrielles. Alors que l’industrie se digitalise et que les enjeux énergétiques deviennent cruciaux, la normalisation des mesures via des débits exprimés en Nm³/h devient incontournable. Intégrer cette dimension dans vos pratiques, c’est poser les fondations d’un pilotage intelligent, économe et tourné vers l’avenir.

L’ingénierie des fluides industriels est une discipline qui se concentre sur la conception, la construction, l’installation et l’entretien de systèmes de circulation de fluides tels que l’air comprimé, le froid industriel, le génie climatique, la robinetterie et bien d’autres encore. Ces systèmes sont essentiels pour le fonctionnement des industries manufacturières, des centrales électriques, des systèmes de climatisation, des systèmes de réfrigération et bien d’autres.

l’importance de l’air comprimé dans l’industrie

• L’air comprimé est une source d’énergie essentielle dans l’industrie. Il est utilisé dans de nombreux secteurs tels que l’automobile, l’aérospatiale, l’énergie, l’alimentaire, la pharmaceutique, etc. L’air comprimé est utilisé pour une grande variété d’applications, allant de l’alimentation de machines et d’outils, au contrôle de processus de production, en passant par la manipulation de matériaux.

• L’une des principales raisons pour lesquelles l’air comprimé est si largement utilisé dans l’industrie est qu’il est facilement transportable. L’air comprimé peut être stocké dans des cuves et acheminé vers les machines et les outils où il est nécessaire. Cela signifie que les entreprises peuvent alimenter plusieurs machines à partir d’un seul compresseur d’air, ce qui permet de réduire les coûts et d’optimiser la production.

• Un autre avantage de l’utilisation de l’air comprimé est qu’il est facilement régulable. La pression de l’air comprimé peut être ajustée pour répondre aux besoins spécifiques de chaque application, ce qui permet un contrôle précis des processus de production. De plus, l’air comprimé est une source d’énergie propre et sûre, qui ne pose pas de risque pour l’environnement ou pour la santé des travailleurs.

 En résumé, l’air comprimé est un élément clé de l’industrie moderne, offrant des avantages en termes de transport, de régulation et de sécurité. Les équipements d’air comprimé, tels que les compresseurs, les cuves de stockage et les équipements de traitement, jouent un rôle essentiel dans de nombreux processus de production industrielle.

En somme, l’ingénierie des fluides industriels est une discipline importante et diversifiée qui joue un rôle clé dans de nombreuses industries. Elle nécessite une expertise technique et une connaissance approfondie des systèmes de circulation des fluides, de la thermodynamique, de la mécanique des fluides, de la régulation et du contrôle des processus, ainsi que de la sécurité.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com

Lien : Air Comprimé

Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Débit Massique d’Air Comprimé : Clé de Performance, d’Économie et de Précision dans l’Industrie 4.0

Dans un monde industriel en constante évolution, la maîtrise des flux d’énergie et de matière est un levier fondamental de performance. Parmi les paramètres physiques essentiels, le débit massique s’impose comme une référence incontournable pour la mesure précise des gaz, notamment de l’air comprimé. Contrairement au débit volumique qui varie avec la pression et la température, le débit massique est stable, fiable, et directement corrélé à la quantité de matière transportée.

Cet article vous propose une exploration technique, scientifique et prospective du débit massique. Vous comprendrez pourquoi cette grandeur est indispensable à l’ère de l’industrie connectée et bas carbone, et comment l’intégrer dans vos systèmes pour gagner en précision, efficacité et rentabilité.


1. Qu’est-ce que le débit massique ?

Le débit massique représente la masse d’air qui circule à travers une section donnée par unité de temps. Il s’exprime en général en kilogrammes par heure (kg/h) ou en grammes par seconde (g/s).

Formule générale :

Qm = m / t
Où :

  • Qm = débit massique
  • m = masse d’air (kg)
  • t = temps (h, s)

Dans les systèmes industriels, cette mesure est souvent préférée au débit volumique car elle intègre la densité du fluide, elle-même dépendante de la pression et de la température.

Relation entre débit massique et volumique :

Qm = Qv × ρ
Où :

  • Qv = débit volumique (m³/h)
  • ρ = densité du fluide (kg/m³)

Ainsi, le débit massique reflète la quantité réelle de matière transportée par un flux gazeux.


2. Pourquoi mesurer le débit massique d’air ?

a) Indépendance vis-à-vis des conditions ambiantes

  • Le débit volumique varie selon la température, l’altitude, la pression.
  • Le débit massique reste constant pour une même quantité d’air, ce qui le rend plus fiable.

b) Mesure directe de l’énergie contenue

  • Dans les applications thermiques ou de séchage, c’est la masse d’air qui détermine la quantité d’énergie transportée.

c) Calcul de rendements industriels

  • Pour des réactions chimiques, des systèmes de combustion, ou des procédés alimentaires, la masse du gaz est un paramètre essentiel de dosage.

d) Meilleure comparabilité entre sites

  • Quel que soit le climat ou l’altitude, le débit massique permet des analyses cohérentes et comparables.

3. Comment mesurer le débit massique d’air comprimé ?

Plusieurs technologies permettent une mesure directe ou indirecte du débit massique. Voici les principales :

a) Débitmètres thermiques massiques

  • Fonctionnement : une sonde chauffée perd de la chaleur proportionnellement au flux de gaz.
  • Mesure directe du débit massique.
  • Précision élevée, surtout pour les faibles débits.
  • Sensible à l’humidité et aux contaminants.

b) Débitmètres à effet Coriolis

  • Mesurent la déviation d’un tube vibratoire traversé par le fluide.
  • Ultra-précis mais très coûteux.
  • Peu répandus pour l’air comprimé industriel.

c) Débitmètres volumétriques + capteurs P/T

  • Mesure du débit volumique combinée à la pression/température.
  • Calcul du débit massique par logiciel.
  • Moins précis mais plus économiques.

4. Cas d’usage industriels du débit massique

a) Dosage de gaz pour le traitement thermique

  • L’air préchauffé dans un four doit être mesuré massiquement pour garantir l’équilibre thermique.

b) Systèmes de séchage ou de refroidissement

  • Le transfert de chaleur dépend directement de la masse d’air circulante.

c) Contrôle de process en agroalimentaire

  • Injection d’air stérilisé dans des contenants ou convoyage pneumatique.

d) Contrôle des émissions de gaz industriels

  • Le débit massique d’air permet de normaliser les valeurs d’émissions en g/kg.

e) Pilotage de compresseurs intelligents

  • Ajustement du cycle en fonction du besoin massique et non volumique.

5. Débit massique et performance énergétique

La compréhension du débit massique permet de modéliser et d’optimiser la consommation énergétique globale d’un réseau d’air comprimé.

a) Calcul du rendement des compresseurs

  • Consommation en kWh / kg d’air produit.
  • Identification des compresseurs les plus efficaces.

b) Détection des dérives

  • Une augmentation du débit massique sans variation de production indique des fuites ou des pertes d’efficacité.

c) Systèmes de récupération d’énergie

  • En connaissant le flux massique, on peut récupérer la chaleur dissipée avec précision.

6. Intégration du débit massique dans l’industrie 4.0

L’automatisation, l’intelligence artificielle et l’Internet Industriel des Objets (IIoT) s’appuient sur des données fiables, temps réel et comparables. Le débit massique répond parfaitement à ces exigences.

a) Capteurs intelligents et connectés

  • Envoi en temps réel via Modbus, Profinet, LoRa ou MQTT.
  • Visualisation sur SCADA ou cloud industriel.

b) Supervision de la consommation par atelier

  • Allocation précise des coûts d’exploitation.
  • Base pour des audits énergétiques ciblés.

c) Maintenance prédictive

  • Détection des dérives de consommation massique.
  • Prévision des colmatages ou défaillances.

d) IA et optimisation automatique

  • Algorithmes d’IA qui adaptent les pressions, horaires de fonctionnement, ou allouent les flux d’air en fonction de la charge massique.

7. Comparatif : débit volumique vs débit massique

CaractéristiqueDébit VolumiqueDébit Massique
Unitém³/h, l/minkg/h, g/s
Dépendant de la pression/température ?OuiNon
Précision pour processMoyenneHaute
Coût de capteurPlus faiblePlus élevé
Mesure directe de l’énergieNonOui
Idéal pour l’industrie connectéeMoyenExcellent

8. Astuces et bonnes pratiques

  • Toujours vérifier si le capteur fournit un débit massique ou calculé.
  • Placer les capteurs en aval de traitement (séchage, filtration) pour une mesure stable.
  • Calibrer régulièrement selon les recommandations du fabricant.
  • Croiser les données avec d’autres capteurs (pression, température) pour une meilleure interprétation.
  • Utiliser les données pour construire une cartographie dynamique des flux.

9. Vision du futur : vers une métrologie prédictive et intelligente

Les avancées technologiques transforment le rôle de la mesure du débit massique :

a) Débitmètres auto-apprenants

  • Intègration de puces IA embarquées.
  • Adaptation automatique à l’environnement et au profil de production.

b) Systèmes multi-capteurs coopératifs

  • Une multitude de micro-capteurs coopèrent pour reconstituer les profils de débit global.

c) Intégration au jumeau numérique

  • Le débit massique devient une entrée clé pour modéliser en temps réel la performance de l’usine.

d) Valorisation carbone des flux

  • Le suivi massique permet d’attribuer une empreinte CO2 aux flux d’air comprimé et d’intégrer cette donnée aux bilans extra-financiers.

Le débit massique d’air comprimé est bien plus qu’une grandeur physique : c’est un véritable indicateur de pilotage pour les industries modernes. Précis, fiable, universel, il permet une lecture rigoureuse des flux, conditionne les calculs de performance, et alimente les systèmes intelligents d’aide à la décision.

Dans un contexte où la sobriété énergétique, la digitalisation et la compétitivité s’entremêlent, intégrer la mesure du débit massique est un pas stratégique vers une industrie plus performante et plus responsable.

Envie d’aller plus loin ? Contactez notre bureau d’études pour une analyse complète de vos flux ou découvrez nos débitmètres massiques intelligents sur notre marketplace industrielle.

L’ingénierie des fluides industriels est une discipline qui se concentre sur la conception, la construction, l’installation et l’entretien de systèmes de circulation de fluides tels que l’air comprimé, le froid industriel, le génie climatique, la robinetterie et bien d’autres encore. Ces systèmes sont essentiels pour le fonctionnement des industries manufacturières, des centrales électriques, des systèmes de climatisation, des systèmes de réfrigération et bien d’autres.

l’importance de l’air comprimé dans l’industrie

• L’air comprimé est une source d’énergie essentielle dans l’industrie. Il est utilisé dans de nombreux secteurs tels que l’automobile, l’aérospatiale, l’énergie, l’alimentaire, la pharmaceutique, etc. L’air comprimé est utilisé pour une grande variété d’applications, allant de l’alimentation de machines et d’outils, au contrôle de processus de production, en passant par la manipulation de matériaux.

• L’une des principales raisons pour lesquelles l’air comprimé est si largement utilisé dans l’industrie est qu’il est facilement transportable. L’air comprimé peut être stocké dans des cuves et acheminé vers les machines et les outils où il est nécessaire. Cela signifie que les entreprises peuvent alimenter plusieurs machines à partir d’un seul compresseur d’air, ce qui permet de réduire les coûts et d’optimiser la production.

• Un autre avantage de l’utilisation de l’air comprimé est qu’il est facilement régulable. La pression de l’air comprimé peut être ajustée pour répondre aux besoins spécifiques de chaque application, ce qui permet un contrôle précis des processus de production. De plus, l’air comprimé est une source d’énergie propre et sûre, qui ne pose pas de risque pour l’environnement ou pour la santé des travailleurs.

 En résumé, l’air comprimé est un élément clé de l’industrie moderne, offrant des avantages en termes de transport, de régulation et de sécurité. Les équipements d’air comprimé, tels que les compresseurs, les cuves de stockage et les équipements de traitement, jouent un rôle essentiel dans de nombreux processus de production industrielle.

En somme, l’ingénierie des fluides industriels est une discipline importante et diversifiée qui joue un rôle clé dans de nombreuses industries. Elle nécessite une expertise technique et une connaissance approfondie des systèmes de circulation des fluides, de la thermodynamique, de la mécanique des fluides, de la régulation et du contrôle des processus, ainsi que de la sécurité.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com

Lien : Air Comprimé

Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Débit Volumique : Maîtriser le Volume d’Air Comprimé pour Gagner en Performance et Préparer l’Avenir de l’Industrie

Dans le monde industriel moderne, chaque décision technique influence directement la performance, la consommation énergétique et la durabilité des installations. Parmi les paramètres fondamentaux du pilotage des fluides, le débit volumique est souvent méconnu ou mal interprété. Pourtant, cette donnée-clé permet de dimensionner les réseaux d’air comprimé, de détecter des anomalies, de valider des performances machines ou encore d’optimiser des systèmes entiers.

Cet article décrypte en profondeur la notion de débit volumique d’air, avec une approche technique, scientifique et pédagogique. Nous aborderons aussi son rôle dans l’industrie du futur : plus connectée, prédictive, bas-carbone et intelligente.


1. Débit volumique : définition et unités de mesure

Le débit volumique (ou débit volumétrique) désigne le volume de fluide (gaz ou liquide) qui passe à travers une section donnée par unité de temps.

Formule générale :

Qv = V / t
Où :

  • Qv = débit volumique (en m³/h, l/min)
  • V = volume d’air (en m³ ou litres)
  • t = temps (en h, min ou s)

Les unités les plus courantes :

  • m³/h : mètres cubes par heure
  • l/min : litres par minute
  • cfm : cubic feet per minute (norme anglo-saxonne)

Le débit volumique est donc une grandeur dynamique, qui s’exprime dans un contexte opérationnel : variation de la charge, consommation fluctuante, cycles de production discontinus, etc.


2. Débit volumique et compressibilité de l’air

L’air est un gaz compressible. Contrairement à l’eau ou à l’huile, son volume change avec la pression et la température. C’est un élément essentiel à comprendre pour bien interpréter les valeurs de débit.

Exemple pratique :

Si on injecte 1 m³ d’air à 8 bar dans un réservoir à 1 bar, on obtient 8 m³ d’air à la pression atmosphérique.

C’est pourquoi on distingue :

  • Débit volumique réel : volume mesuré à la pression et température du point de mesure.
  • Débit standardisé (Nm³/h) : volume ramené aux conditions standard (0°C, 1 atm).

Cette distinction est capitale pour :

  • Comparer des mesures entre différents sites
  • Calibrer correctement les instruments
  • S’assurer de la conformité aux spécifications techniques

3. Outils et capteurs pour mesurer le débit volumique

Plusieurs technologies permettent de mesurer le débit volumique de l’air comprimé :

a) Débitmètres à turbine

  • L’air fait tourner une hélice proportionnellement au débit.
  • Bonne résolution pour les débits moyens
  • Sensibles aux impuretés ou à la condensation

b) Débitmètres à pression différentielle

  • Mesure la chute de pression à travers un diaphragme
  • Installation plus lourde
  • Précision dépend de la stabilité du réseau

c) Débitmètres thermiques

  • Mesure le transfert de chaleur d’une sonde chauffée
  • Précis pour les faibles débits
  • Sensibles à l’humidité

d) Débitmètres à ultrasons

  • Basés sur le temps de transit d’ondes ultrasonores
  • Sans contact, sans perte de charge
  • Parfait pour le monitoring permanent

4. Pourquoi maîtriser le débit volumique est stratégique ?

a) Dimensionner correctement son réseau

Un débit trop faible provoquera des baisses de pression, des arrêts machines. Un surdimensionnement engendre des coûts élevés sans gain.

b) Détecter les fuites

La comparaison entre débit produit et consommé permet de localiser les pertes.

c) Mesurer les consommations par poste ou par atelier

Permet une facturation interne, une responsabilisation, et des arbitrages d’investissements.

d) Ajuster le fonctionnement des compresseurs

Un compresseur réglé selon la charge réelle évite les cycles d’arrêt/redémarrage trop fréquents.


5. Cas pratiques : comment utiliser le débit volumique sur le terrain

Exemple 1 : Audit énergétique

Un site mesure un débit de 2100 m³/h en moyenne, mais l’analyse révèle que seulement 1500 m³/h sont utilisés en production. Les 600 m³/h restants partent dans les fuites.

Exemple 2 : Pilotage d’une ligne robotisée

La mesure du débit en temps réel permet d’adapter l’alimentation en air selon le cycle robot.

Exemple 3 : Arrêt d’urgence

En cas de variation brutale du débit sans commande associée, un déclenchement automatique peut couper le circuit et éviter une fuite majeure.


6. Le débit volumique au cœur de l’industrie connectée

Avec la montée en puissance des IoT industriels, le débit volumique devient une donnée clé pour :

a) La supervision temps réel

  • Graphiques de consommation instantanée
  • Alertes de surconsommation

b) La maintenance prédictive

  • Anticiper un colmatage ou une dégradation de performance

c) Le déclenchement de scénarios intelligents

  • Régulation automatique de la pression
  • Priorisation des usages

7. L’avenir du débit volumique : de la mesure à la valorisation

La mesure du débit volumique devient un levier d’économie circulaire et de transition énergétique.

a) Valorisation de la chaleur récupérée

La connaissance fine des débits permet de moduler les échanges thermiques et de récupérer la chaleur des compresseurs.

b) Répartition carbone par ligne de production

Le suivi du débit permet de quantifier l’empreinte CO2 indirecte des différents ateliers.

c) Intégration dans les jumeaux numériques (digital twins)

Les débits d’air sont modélisés en temps réel pour simuler, optimiser, anticiper les performances d’une usine connectée.


8. Astuces et bonnes pratiques

  • Toujours vérifier les unités de débit (m³/h, Nm³/h)
  • Privilégier une mesure en aval de sécheur pour limiter l’humidité
  • Installer les débitmètres sur des lignes stables, sans turbulence
  • Utiliser un outil de data-logging pour analyser les profils de consommation
  • Intégrer les capteurs dans une stratégie de supervision globale (SCADA, GTC)

Maîtriser le débit volumique d’air comprimé, ce n’est pas juste une exigence métrologique : c’est un choix d’intelligence opérationnelle. À l’heure où l’industrie se digitalise, où chaque kWh est compté, où la compétitivité passe par la précision et la réactivité, la bonne gestion du débit d’air comprimé devient un avantage déterminant.

Comprendre, mesurer, interpréter et valoriser le débit volumique : voilà une compétence-clé pour les industriels du 21ème siècle. Votre prochain audit ou votre prochain investissement dans un capteur ne sera plus un simple achat, mais un véritable choix stratégique.

Envie d’en savoir plus ? Contactez notre bureau d’études pour un accompagnement sur mesure ou retrouvez nos capteurs intelligents sur notre marketplace technique.

L’ingénierie des fluides industriels est une discipline qui se concentre sur la conception, la construction, l’installation et l’entretien de systèmes de circulation de fluides tels que l’air comprimé, le froid industriel, le génie climatique, la robinetterie et bien d’autres encore. Ces systèmes sont essentiels pour le fonctionnement des industries manufacturières, des centrales électriques, des systèmes de climatisation, des systèmes de réfrigération et bien d’autres.

l’importance de l’air comprimé dans l’industrie

• L’air comprimé est une source d’énergie essentielle dans l’industrie. Il est utilisé dans de nombreux secteurs tels que l’automobile, l’aérospatiale, l’énergie, l’alimentaire, la pharmaceutique, etc. L’air comprimé est utilisé pour une grande variété d’applications, allant de l’alimentation de machines et d’outils, au contrôle de processus de production, en passant par la manipulation de matériaux.

• L’une des principales raisons pour lesquelles l’air comprimé est si largement utilisé dans l’industrie est qu’il est facilement transportable. L’air comprimé peut être stocké dans des cuves et acheminé vers les machines et les outils où il est nécessaire. Cela signifie que les entreprises peuvent alimenter plusieurs machines à partir d’un seul compresseur d’air, ce qui permet de réduire les coûts et d’optimiser la production.

• Un autre avantage de l’utilisation de l’air comprimé est qu’il est facilement régulable. La pression de l’air comprimé peut être ajustée pour répondre aux besoins spécifiques de chaque application, ce qui permet un contrôle précis des processus de production. De plus, l’air comprimé est une source d’énergie propre et sûre, qui ne pose pas de risque pour l’environnement ou pour la santé des travailleurs.

 En résumé, l’air comprimé est un élément clé de l’industrie moderne, offrant des avantages en termes de transport, de régulation et de sécurité. Les équipements d’air comprimé, tels que les compresseurs, les cuves de stockage et les équipements de traitement, jouent un rôle essentiel dans de nombreux processus de production industrielle.

En somme, l’ingénierie des fluides industriels est une discipline importante et diversifiée qui joue un rôle clé dans de nombreuses industries. Elle nécessite une expertise technique et une connaissance approfondie des systèmes de circulation des fluides, de la thermodynamique, de la mécanique des fluides, de la régulation et du contrôle des processus, ainsi que de la sécurité.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com

Lien : Air Comprimé

Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Quel Débitmètre pour votre Air Comprimé ? Comparatif Complet des Technologies et Bonnes Pratiques de Sélection

Quel Débitmètre pour votre Air Comprimé ? Comparatif Complet des Technologies et Bonnes Pratiques de Sélection

L’air comprimé est une ressource stratégique dans l’industrie. De la production à la distribution, sa maîtrise passe inévitablement par une métrologie de plus en plus pointue. Dans ce contexte, le choix du débitmètre joue un rôle capital : il permet de surveiller la consommation, d’optimiser les performances énergétiques, de détecter les fuites, de mettre en place des politiques de maintenance prédictive, ou encore de répartir les coûts entre différents ateliers. Mais quel type de débitmètre choisir pour l’air comprimé ? Entre technologies mécaniques, thermiques, à ultrasons ou vortex, l’offre est vaste. Cet article vous propose un tour d’horizon complet pour bien comprendre les différentes solutions disponibles, leurs avantages, leurs limites, et comment les intégrer dans votre stratégie industrielle.


Comprendre la mesure du débit : définitions clés

Avant de se plonger dans les technologies, il est indispensable de rappeler quelques notions fondamentales :

L’air comprimé étant un gaz, il est compressible : sa densité change selon la pression et la température. Cette variabilité rend la mesure plus complexe que pour les liquides.


Les technologies de débitmètres pour l’air comprimé

1. Débitmètres à pression différentielle

Basés sur le principe de Bernoulli, ces capteurs (type orifice ou venturi) mesurent la différence de pression entre deux points. Simples et robustes, ils génèrent cependant une perte de charge importante et requièrent un bon alignement des conduites.

Avantages : Coût modéré, technologie éprouvée.
Inconvénients : Précision moyenne, sensible aux impuretés, installation contraignante.

2. Débitmètres à turbine ou à hélice

L’air fait tourner une turbine dont la vitesse est proportionnelle au débit. C’est une solution mécanique économique mais sensible aux contaminants.

Avantages : Coût bas, installation facile.
Inconvénients : Précision variable, risque de blocage, usure mécanique.

3. Débitmètres thermiques massiques

Basés sur la dissipation thermique d’une résistance chauffée, ils mesurent directement le débit massique. Parfaits pour l’air sec, ils intègrent bien les réseaux connectés.

Avantages : Haute précision, compacts, intégrables en IoT.
Inconvénients : Sensibles à l’humidité et aux polluants.

4. Débitmètres à effet Coriolis

Très précis, ces appareils mesurent la force de Coriolis exercée sur un tube vibratoire. Utilisés surtout en laboratoire ou en pharmacie.

Avantages : Précision exceptionnelle.
Inconvénients : Coût très élevé, installation spéciale.

5. Débitmètres à ultrasons

Ils calculent la vitesse d’écoulement grâce au temps de transit d’une onde ultrasonore. Aucun élément en contact avec le fluide.

Avantages : Non intrusif, pas de perte de charge, précis.
Inconvénients : Coût initial plus élevé, sensibilité au bruit de fond.

6. Débitmètres à vortex

L’obstacle crée des tourbillons proportionnels au débit. Robustes et adaptés aux fluides propres.

Avantages : Peu de maintenance, bonne précision.
Inconvénients : Moins performant sur débits très faibles.


Critères de choix d’un débitmètre

  1. Nature du fluide : sec, humide, filtré ou non.
  2. Plage de débit à mesurer : attention aux faibles débits.
  3. Pression et température du circuit.
  4. Conditions d’installation : droit en amont/aval, encombrement.
  5. Niveau de précision nécessaire.
  6. Maintenance, durée de vie.
  7. Budget et retour sur investissement (ROI).
  8. Compatibilité avec vos systèmes (SCADA, IoT, etc.).

Comparatif des technologies

TechnologiePrécisionCoûtMaintenancePerte de chargePlage de débitIoT ready
DifférentielleMoyenneFaibleMoyenneForteLargeFaible
TurbineMoyenneTrès faibleElevéeMoyenneMoyenneNon
ThermiqueElevéeMoyenFaibleFaibleFaible à moyenOui
CoriolisTrès élevéeTrès élevéFaibleFaibleFaibleParfois
UltrasonElevéeElevéFaibleAucuneTrès largeOui
VortexBonneMoyenFaibleMoyenneMoyenOui

Applications par secteur

  • Agroalimentaire : préférence pour les débitmètres à vortex ou thermiques.
  • Pharma : technologies sans contact type ultrason ou Coriolis.
  • Industrie lourde : robustesse avant tout, turbine ou vortex.
  • Microélectronique : débitmètres thermiques ou ultrasons, avec haute précision.

Bonnes pratiques d’installation

  • Placer en aval de sections droites (au moins 10 diamètres).
  • Éviter les zones de turbulence (coudes, réductions).
  • Tenir compte de l’orientation (vertical, horizontal).
  • Calibrer régulièrement selon les conditions d’usage.
  • Utiliser des débitmètres avec compensation intégrée si possible.

Intégration digitale et IoT

Les débitmètres modernes s’intègrent dans des systèmes connectés :

  • Protocoles Modbus, 4-20mA, Profinet.
  • Visualisation temps réel via SCADA ou plateforme cloud.
  • Envoi d’alertes en cas de dérives ou de fuites.
  • Historisation et analyse de données pour maintenance prédictive.

Vers l’avenir : débitmètres intelligents

La tendance est aux capteurs intelligents :

  • Auto-alimentés par le flux d’air.
  • Diagnostic intégré (usure, colmatage).
  • Apprentissage machine pour prévoir les besoins.
  • Modules plug & play pour réseaux industriels hybrides (LoRa, NB-IoT).

Bien choisir son débitmètre pour l’air comprimé, c’est bien plus qu’une question de coût. C’est un investissement stratégique pour piloter finement sa consommation, réduire les déperditions, et fiabiliser son processus industriel. Chaque technologie a ses points forts, mais seule une analyse fine de vos besoins réels (conditions, exigences, infrastructure, connectivité) permettra de faire le bon choix. N’hésitez pas à faire appel à un bureau d’ingénierie spécialisé pour étudier vos réseaux et préconiser la solution idéale.

Envie d’aller plus loin ? Contactez-nous pour une étude personnalisée ou découvrez nos solutions de métrologie connectée sur notre marketplace.

1. Préambule

  • 1.1 Pourquoi mesurer précisément le débit d’air comprimé ?
  • 1.2 Les enjeux : performance, détection de fuite, facturation interne, efficacité énergétique
  • 1.3 Objectif de l’article : bien choisir la technologie adaptée à son application

2. Principes généraux de mesure de débit

  • 2.1 Définitions clés : débit volumique, massique, standardisé, compressibilité
  • 2.2 Conditions normales vs réelles : importance de la température, pression, humidité
  • 2.3 Les unités de mesure usuelles (Nm³/h, l/min, SCFM, kg/h)

3. Panorama des technologies de débitmètres pour air comprimé

3.1 Débitmètre à pression différentielle (type orifice ou venturi)

  • Principe de fonctionnement
  • Avantages et inconvénients
  • Cas d’usage typique : circuits fixes, mesures standards

3.2 Débitmètre à turbine ou hélice

  • Fonctionnement par rotation mécanique
  • Sensibilité aux impuretés, humidité
  • Application : réseaux propres, surveillance simple

3.3 Débitmètre thermique massique

  • Principe calorimétrique : transfert de chaleur sur capteur chauffé
  • Précision pour les faibles débits
  • Adaptation à l’air sec uniquement
  • Intégration avec IoT (capteurs 4-20 mA / Modbus)

3.4 Débitmètre à effet Coriolis (rare pour air comprimé)

  • Haute précision sur gaz secs / propres
  • Coût élevé, utilisations spécifiques (pharma, labo)

3.5 Débitmètre à ultrasons (temps de transit ou effet Doppler)

  • Non intrusif, peu de perte de charge
  • Très bonne précision même sur gros diamètres
  • Capteurs clamp-on ou en ligne
  • Cas d’usage : mesure en continu, monitoring centralisé

3.6 Débitmètre à vortex

  • Création de tourbillons derrière un obstacle
  • Bonne tolérance aux impuretés
  • Usage : réseaux d’air comprimé industriels à débit moyen

4. Critères de sélection pour le bon débitmètre

  • 4.1 Nature de l’air comprimé : humidité, filtration, contamination
  • 4.2 Plage de débit : min, max, dynamique
  • 4.3 Pression et température du réseau
  • 4.4 Niveau de précision souhaitée
  • 4.5 Conditions d’installation : encombrement, ligne droite en amont/aval
  • 4.6 Maintenance et durée de vie
  • 4.7 Budget d’investissement / TCO (Total Cost of Ownership)
  • 4.8 Compatibilité avec systèmes d’acquisition (4-20mA, Modbus, IoT, SCADA)

5. Tableau comparatif des technologies

  • Synthèse multi-critères (colonnes : précision, coût, maintenance, perte de charge, installation, usages, limite technique)
  • Recommandation par secteur d’activité : agro, pharma, industrie lourde, énergie, microtechnique, etc.

6. Études de cas

6.1 Exemple 1 : mesure de débit en centrale de production avec débitmètre thermique

6.2 Exemple 2 : audit énergétique dans une usine agroalimentaire avec débitmètre à ultrasons

6.3 Exemple 3 : mesure multi-point sur plusieurs lignes avec des débitmètres vortex


7. Bonnes pratiques d’installation

  • 7.1 Choix du point de mesure : proximité compresseurs, réservoirs, ou consommateurs
  • 7.2 Longueurs de conduites droites en amont et aval
  • 7.3 Réduction des turbulences
  • 7.4 Compensation automatique pression/température si possible
  • 7.5 Vérification et calibration périodique

8. Intégration avec l’IoT et les plateformes de supervision

  • 8.1 Monitoring à distance via API ou passerelle
  • 8.2 Détection automatisée des fuites
  • 8.3 Visualisation de la consommation par secteur ou machine
  • 8.4 Historisation et prédiction de la demande
  • 8.5 Connexion aux BMS et GTC

9. Tendances technologiques et innovations à venir

  • 9.1 Débitmètres auto-alimentés (énergie piézoélectrique ou vortex)
  • 9.2 Algorithmes de diagnostic intégrés
  • 9.3 Débitmètres plug & play connectés pour maintenance prédictive
  • 9.4 Intelligence embarquée : apprentissage des profils de consommation

  • Résumé des types de débitmètres et de leurs usages
  • L’importance de bien caractériser son besoin avant d’acheter
  • Invitation à contacter votre bureau d’ingénierie pour étude personnalisée

L’ingénierie des fluides industriels est une discipline qui se concentre sur la conception, la construction, l’installation et l’entretien de systèmes de circulation de fluides tels que l’air comprimé, le froid industriel, le génie climatique, la robinetterie et bien d’autres encore. Ces systèmes sont essentiels pour le fonctionnement des industries manufacturières, des centrales électriques, des systèmes de climatisation, des systèmes de réfrigération et bien d’autres.

l’importance de l’air comprimé dans l’industrie

• L’air comprimé est une source d’énergie essentielle dans l’industrie. Il est utilisé dans de nombreux secteurs tels que l’automobile, l’aérospatiale, l’énergie, l’alimentaire, la pharmaceutique, etc. L’air comprimé est utilisé pour une grande variété d’applications, allant de l’alimentation de machines et d’outils, au contrôle de processus de production, en passant par la manipulation de matériaux.

• L’une des principales raisons pour lesquelles l’air comprimé est si largement utilisé dans l’industrie est qu’il est facilement transportable. L’air comprimé peut être stocké dans des cuves et acheminé vers les machines et les outils où il est nécessaire. Cela signifie que les entreprises peuvent alimenter plusieurs machines à partir d’un seul compresseur d’air, ce qui permet de réduire les coûts et d’optimiser la production.

• Un autre avantage de l’utilisation de l’air comprimé est qu’il est facilement régulable. La pression de l’air comprimé peut être ajustée pour répondre aux besoins spécifiques de chaque application, ce qui permet un contrôle précis des processus de production. De plus, l’air comprimé est une source d’énergie propre et sûre, qui ne pose pas de risque pour l’environnement ou pour la santé des travailleurs.

 En résumé, l’air comprimé est un élément clé de l’industrie moderne, offrant des avantages en termes de transport, de régulation et de sécurité. Les équipements d’air comprimé, tels que les compresseurs, les cuves de stockage et les équipements de traitement, jouent un rôle essentiel dans de nombreux processus de production industrielle.

En somme, l’ingénierie des fluides industriels est une discipline importante et diversifiée qui joue un rôle clé dans de nombreuses industries. Elle nécessite une expertise technique et une connaissance approfondie des systèmes de circulation des fluides, de la thermodynamique, de la mécanique des fluides, de la régulation et du contrôle des processus, ainsi que de la sécurité.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com

Lien : Air Comprimé

Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Documentation & Traçabilité des Installations Frigorifiques : Fondations Scientifiques, Enjeux Techniques et Vision du Futur

Maximisez la fiabilité de vos installations frigorifiques industrielles avec une GMAO rigoureuse, une traçabilité optimisée, des alertes automatisées via API et l’intégration vers un jumeau numérique intelligent.


1.Traçabilité = Résilience 🛡️

Dans un contexte industriel exigeant (certifications, normes, efficacité, sécurité), documenter chaque intervention sur les circuits frigorifiques n’est plus accessoire : c’est une obligation stratégique. Entre GMAO, jumeau numérique et automatisation via API, découvrons ensemble comment structurer une documentation efficace, détaillée et orientée Data.


2. Pourquoi documenter est stratégique

  • 🔍 Sécurité & conformité réglementaire : F‑Gas, PED, ATEX, Qualicert… chaque action doit être traçable.
  • 🏭 Optimisation opérationnelle : réduire les temps d’arrêt et anticiper les remplacements.
  • 💸 Réduction des coûts : grâce à la maintenance prédictive.
  • 📈 Pilotage intelligent : données historiques pour améliorer les performances et guider les décisions.

3. GMAO : pierre angulaire de votre gestion

3.1 Paramétrage du système

  • Enregistrement des équipements (compresseurs, condenseurs, tuyauterie).
  • Planification des plans de maintenance (hebdo, mensuel, annuel).
  • Création de familles d’interventions, nomenclatures, gammes (vérification, nettoyage, calibration, remplacement).

3.2 Exemples de fiches d’intervention

ChampContenu typique
ID installationGF-001 (Groupe froid)
ComposantCompresseur Vis – série XXX
Date2025‑06‑20
InterventionVérification vibration / joint spi
RésultatsVibrations 2,1 mm/s < 3 mm/s (OK)
RecommandationProchain contrôle dans 3 mois

4. Traçabilité technique & scientifique approfondie

4.1 Indicateurs en GMAO

  • 🛠️ Indicateurs de maintenance : fréquence, durée, coût.
  • 📦 Stocks consommables : filtres, joints, huile.
  • 🌡️ Mesures et indicateurs machine : températures TE/TC/TD, pressions, débit d’huile.
  • 📊 Métriques de performance : COP, équilibre énergétique, détection anomalie.

4.2 Témoignages pédagogiques

Grâce à une documentation soignée :

  • Un compresseur surchauffant trop tôt → recalibrage vanne TXV après suivi.
  • Récurrence anormale d’emballement HP identifié→ ré-équilibrage de la tuyauterie.

5. Du GMAO à la création d’un jumeau numérique

5.1 Un lien intelligent entre réel et virtuel

  • Les données GMAO alimentent un jumeau numérique (modelé sur outils BIM, SCADA).
  • Le jumeau simule l’installation, calcule le COP, détecte dérives (échange inadéquat, surchauffe…).

5.2 Boucle fermée d’amélioration

  • Actions matérielles → mises à jour GMAO → ajustements virtuels -> recommandations → actions.
  • Intégration continue : calendrier dynamique en fonction des performances.

6. Automatisation & API : vers la maintenance proactive

6.1 Automatiser les alertes

  • GMAO reliée à SCADA / IoT / CAPTEURS via API REST.
  • Exemples :
    • Alerte automatique si ΔP filtre > 0,6 bar
    • Notification quand vibration dépassée
    • Message planifié pour maintenance trimestrielle

6.2 Exécution simplifiée

  • Technicien reçoit automatiquement une tâche personnalisée.
  • Notification précédée de rappel par SMS/email.
  • GMAO planifie également livraison de pièces détachées.

7. Bonnes pratiques pour une documentation robuste

  1. 📷 Photos avant/après chaque intervention (étanchéité, capteurs, soudures).
  2. 👥 Signature électronique via app mobile.
  3. ☁️ Transfert cloud sécurisé, sauvegardes, accès multi-sites.
  4. 📚 Codes uniformisés : ISO, GWP, F-Gas classification.
  5. 📆 Audit bi-annuel pour mise à jour des fichiers, suppression entrées obsolètes, nettoyage d’historique.

8. Vision futuriste : IA et maintenance prédictive IDS

  • Utilisation d’IA pour repérer les tendances anormales.
  • Planification proactive d’interventions ciblées.
  • Integrations : Alexa Voice, chatbots, AR pour intervention guidée.
  • Usage de blockchain pour historique inviolable (pour chantier HVAC Pharma).

9. Étude de cas en industrie agroalimentaire

  • Matériel : condenseur 100 kW R1234ze, compresseur bi-vis.
  • Mise en place GMAO + jumeau numérique + IoT.
  • Résultat après 8 mois :
    • Panne réduite de 47 %
    • Economie énergétique de 12 %
    • Intervention majeure évitée grâce à alerte prévisionnelle
    • Intervention temps réel : nettoyage en 2h vs 4–6h auparavant

10. Roadmap d’implémentation progressive

ÉtapeActionDurée recommandée
1Audit initial + choix GMAO et capteurs1–2 mois
2Déploiement phase 1 + formations techniciens2–3 mois
3Intégration IoT & API alertes3–6 mois
4Lancement jumeau numérique + optimisation IA6–12 mois
5Perfectionnement AR + blockchain historique12–18 mois

La documentation, pivot de votre excellence industrielle

DSI, techniciens, directeurs maintenance : tous s’accordent pour dire que la documentation et traçabilité ne sont pas un fardeau, mais un levier stratégique :

  • Sécuriser l’installation
  • Garantir conformité et durabilité
  • Réduire les arrêts et les coûts
  • Passer d’une maintenance réactive vers une maintenance prédictive

👉 Prêt à passer au digital, à la data-driven et à la résilience ?
Contactez-nous pour un audit personnalisé, démo GMAO ou déploiement IoT.


Besoin d’une infographie processus « GMAO → Jumeau → IA → Intervention » ou d’une étude de faisabilité gratuite ?
Écrivez-nous : billaut.fabrice@gmail.com
Nous vous reviendrons avec une proposition ciblée 🎯.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Maintenance Préventive Frigorifique : Planification Rigoriste et Bonnes Pratiques pour une Industrie Résiliente

Adoptez une maintenance préventive structurée pour circuits frigorifiques : planification, fréquence, checklist technique, traçabilité et digitalisation. Garantissez performance énergétique, durabilité des équipements, et sécurité réglementaire.


1. La maintenance préventive, socle d’une installation durable

Dans un monde industriel où performance, sécurité et efficacité énergétique sont primordiales, la maintenance préventive n’est plus un luxe, mais une nécessité. Elle permet de :

  • Anticiper les pannes avant qu’elles ne surviennent,
  • Optimiser le rendement énergétique,
  • Prolonger la durée de vie des composants,
  • Assurer la conformité réglementaire et environnementale.

Cet article combine expertise technique, pédagogie, et vision futuriste. Il s’adresse aux techniciens, ingénieurs, responsables maintenance et décideurs, désireux de structurer et renforcer leur plan de maintenance.


2. Construire un plan de maintenance adapté

2.1 Cartographie des composants critiques

Commencez par recenser vos équipements :

  1. Compresseurs (scroll, vis, piston)
  2. Condenseurs (aérien, eau, avec récupération)
  3. Évaporateurs (plaques, tubes, spirales)
  4. Vannes d’expansion (thermostatiques, EEV)
  5. Tuyauterie & accessoires
  6. Filtre déshydratant
  7. Fluides frigorigènes et huile

Chaque élément nécessite un regard spécifique, un planning et une documentation d’intervention.

2.2 Rythme et niveaux d’intervention

ComposantInspectionFréquence recommandée
CompresseurTempérature, vibration, niveau huileHebdo (auto), mensuel (tech)
CondenseurNettoyage ailettes, débit air/eauMensuel (air poussiéreux), annuel nettoyage complet
ÉvaporateurGivrage, fuiteHebdo + viralisation après production
Vanne d’expansionHuile sur tigeTrimestriel + chaque 2000 h
TuyauterieFuites, corrosion, sécuritésAnnuel
Fluide frigor.Charge, humidité, compositionTous les 2–5 ans (audit environnemental)

3. Maintenance détaillée par composant

3.1 Compresseur : surveillance fine

  • Inspections hebdomadaires (automatisées) : vérifiez pression HP/BP, température de refoulement, vibrations.
  • Intervention mensuelle : vérifier niveau d’huile, couleurs de surveillance, état des joints et connexions électriques.
  • Contrôle conditionnel (>6 mois ou 3000 h) : analyse d’huile (acides, limaille), inspection des roulements, contrôle moteur.

3.2 Condenseur : nettoyage et performance

  • Surveillance mensuelle : état des ailettes, mesure de température de décharge.
  • Nettoyage trimestriel : spray d’eau douce, variable selon environnement.
  • Contrôle annuel : inspecter corrosion, autorisations de débit, état des ventilateurs ou pompe.

3.3 Évaporateur : givre et étanchéité

  • Examen hebdo : vérifiez tolérance de givre (ne pas bloquer air).
  • Test trimestriel : injecter traceur froid pour détecter fuite.
  • Maintenance annuelle : nettoyage chimique ou vapeur des plaques ou tubes.

3.4 Vanne d’expansion : précision et étanchéité

  • Contrôlez la présence d’huile sur la tige (signes de fuite).
  • Après 2000 h : vérifiez isolation, jeu de la tige, bride et posture générale.
  • Tailler la référence selon fluide, TE/LE et charge d’usage.

3.5 Tuyauterie & accessoires : structure saine

  • Contrôlez visuellement corrosion, support affaissés.
  • Testez prise d’étanchéité par mousse à bulles, suivi GWP.
  • Vérifiez pression de sécurité, états des robinets d’isolement.

3.6 Filtre déshydratant : efficacité constante

  • Installez un manomètre différentiel (remplacement à +0,6 bar de perte).
  • Remplacez filtre à chaque intervention significative.
  • Toujours avoir une version validée pour votre fluide (R134a, R1234ze, CO₂).

3.7 Fluide frigorigène : qualité de cycle

  • Analyse CO₂/HCFC/HFO/GWP, mesure humidité.
  • Rapports aux autorités (F-Gas UE : 5 t eqCO₂).
  • Evaluations tous les 2 à 5 ans (selon volume de fluide).

4. Bonnes pratiques durant les interventions

  • Documentation immédiate : full gravure, schéma électrique, pression, température, vibration en sortie d’intervention.
  • Check-list revisitée : circuits isolés, pression basse, valves d’arrêt, changements réalisés, vis/plomb plastique apposé.
  • Engagement qualité : PQR auto, photos avant/après, signature technicien + validation gestionnaire.
  • Transparence clients : envoi de rapports avec ACM, recommandations IA pour performance future.

5. Suivi des indicateurs et GMAO

5.1 KPIs maintenance essentiels

  • Taux de pannes non prévues
  • Économie énergétique (% progress vs baseline)
  • MTBF (mean time between failures)
  • Nombre de charges/fluides perdus
  • Indice de sécurité (CSS) : conformité soupapes, pressostats aléatoire

5.2 Outils GMAO et digitalisation

  • Planification automatisée selon chrono + compteur d’heures.
  • Génération de tâches, gestion des stocks, suivi de conformité.
  • Application mobile : liste, validateur, photos, signatures.

6. Vision 2030 : maintenance connectée et augmentée

6.1 Capteurs IoT et supervision cloud

  • Capteurs HP/BP, TEMPerature, vibration connectés (NB-IoT, LoRa).
  • Shuttle temporel : historique + alertes conditionnelle.
  • Suivi écologique : consommation, GWP tracking.

6.2 IA & Maintenance Prédictive

  • Algorithmes d’auto-apprentissage sur données sensorielle.
  • Alertes avancées : pré-fuite, colmatage, surchauffe.
  • Préconisation d’intervention avant alerte technique.

6.3 Réalité Augmentée & formation

  • Technicien guidé via lunettes AR (capteurs visibles, schémas 3D).
  • Réduction des erreurs, hausse qualité.
  • Module e-learning continu pour maintenir compétences.

La maintenance préventive bien organisée est le pilier de résilience des installations frigorifiques :

  • Elle améliore la performance énergétique, la sécurité machine et la durabilité.
  • Elle renouvelle la satisfaction clients.
  • Elle anticipe la transition numérique via IoT et IA, pour aider au pilotage prédictif.

Envie d’aller plus loin ? Nous proposons :

  • Audit complet de maintenance + planning digital,
  • Pack IoT prêt à déployer (capteurs compresseurs/condenseurs),
  • Formation AR assistée.

📩 Contactez-nous via billaut.fabrice@gmail.com pour renforcer votre système dès maintenant.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Maintenance Préventive Frigorifique : Planification Rigoriste et Bonnes Pratiques pour une Industrie Résiliente

Adoptez une maintenance préventive structurée pour circuits frigorifiques : planification, fréquence, checklist technique, traçabilité et digitalisation. Garantissez performance énergétique, durabilité des équipements, et sécurité réglementaire.


1. La maintenance préventive, socle d’une installation durable

Dans un monde industriel où performance, sécurité et efficacité énergétique sont primordiales, la maintenance préventive n’est plus un luxe, mais une nécessité. Elle permet de :

  • Anticiper les pannes avant qu’elles ne surviennent,
  • Optimiser le rendement énergétique,
  • Prolonger la durée de vie des composants,
  • Assurer la conformité réglementaire et environnementale.

Cet article combine expertise technique, pédagogie, et vision futuriste. Il s’adresse aux techniciens, ingénieurs, responsables maintenance et décideurs, désireux de structurer et renforcer leur plan de maintenance.


2. Construire un plan de maintenance adapté

2.1 Cartographie des composants critiques

Commencez par recenser vos équipements :

  1. Compresseurs (scroll, vis, piston)
  2. Condenseurs (aérien, eau, avec récupération)
  3. Évaporateurs (plaques, tubes, spirales)
  4. Vannes d’expansion (thermostatiques, EEV)
  5. Tuyauterie & accessoires
  6. Filtre déshydratant
  7. Fluides frigorigènes et huile

Chaque élément nécessite un regard spécifique, un planning et une documentation d’intervention.

2.2 Rythme et niveaux d’intervention

ComposantInspectionFréquence recommandée
CompresseurTempérature, vibration, niveau huileHebdo (auto), mensuel (tech)
CondenseurNettoyage ailettes, débit air/eauMensuel (air poussiéreux), annuel nettoyage complet
ÉvaporateurGivrage, fuiteHebdo + viralisation après production
Vanne d’expansionHuile sur tigeTrimestriel + chaque 2000 h
TuyauterieFuites, corrosion, sécuritésAnnuel
Fluide frigor.Charge, humidité, compositionTous les 2–5 ans (audit environnemental)

3. Maintenance détaillée par composant

3.1 Compresseur : surveillance fine

  • Inspections hebdomadaires (automatisées) : vérifiez pression HP/BP, température de refoulement, vibrations.
  • Intervention mensuelle : vérifier niveau d’huile, couleurs de surveillance, état des joints et connexions électriques.
  • Contrôle conditionnel (>6 mois ou 3000 h) : analyse d’huile (acides, limaille), inspection des roulements, contrôle moteur.

3.2 Condenseur : nettoyage et performance

  • Surveillance mensuelle : état des ailettes, mesure de température de décharge.
  • Nettoyage trimestriel : spray d’eau douce, variable selon environnement.
  • Contrôle annuel : inspecter corrosion, autorisations de débit, état des ventilateurs ou pompe.

3.3 Évaporateur : givre et étanchéité

  • Examen hebdo : vérifiez tolérance de givre (ne pas bloquer air).
  • Test trimestriel : injecter traceur froid pour détecter fuite.
  • Maintenance annuelle : nettoyage chimique ou vapeur des plaques ou tubes.

3.4 Vanne d’expansion : précision et étanchéité

  • Contrôlez la présence d’huile sur la tige (signes de fuite).
  • Après 2000 h : vérifiez isolation, jeu de la tige, bride et posture générale.
  • Tailler la référence selon fluide, TE/LE et charge d’usage.

3.5 Tuyauterie & accessoires : structure saine

  • Contrôlez visuellement corrosion, support affaissés.
  • Testez prise d’étanchéité par mousse à bulles, suivi GWP.
  • Vérifiez pression de sécurité, états des robinets d’isolement.

3.6 Filtre déshydratant : efficacité constante

  • Installez un manomètre différentiel (remplacement à +0,6 bar de perte).
  • Remplacez filtre à chaque intervention significative.
  • Toujours avoir une version validée pour votre fluide (R134a, R1234ze, CO₂).

3.7 Fluide frigorigène : qualité de cycle

  • Analyse CO₂/HCFC/HFO/GWP, mesure humidité.
  • Rapports aux autorités (F-Gas UE : 5 t eqCO₂).
  • Evaluations tous les 2 à 5 ans (selon volume de fluide).

4. Bonnes pratiques durant les interventions

  • Documentation immédiate : full gravure, schéma électrique, pression, température, vibration en sortie d’intervention.
  • Check-list revisitée : circuits isolés, pression basse, valves d’arrêt, changements réalisés, vis/plomb plastique apposé.
  • Engagement qualité : PQR auto, photos avant/après, signature technicien + validation gestionnaire.
  • Transparence clients : envoi de rapports avec ACM, recommandations IA pour performance future.

5. Suivi des indicateurs et GMAO

5.1 KPIs maintenance essentiels

  • Taux de pannes non prévues
  • Économie énergétique (% progress vs baseline)
  • MTBF (mean time between failures)
  • Nombre de charges/fluides perdus
  • Indice de sécurité (CSS) : conformité soupapes, pressostats aléatoire

5.2 Outils GMAO et digitalisation

  • Planification automatisée selon chrono + compteur d’heures.
  • Génération de tâches, gestion des stocks, suivi de conformité.
  • Application mobile : liste, validateur, photos, signatures.

6. Vision 2030 : maintenance connectée et augmentée

6.1 Capteurs IoT et supervision cloud

  • Capteurs HP/BP, TEMPerature, vibration connectés (NB-IoT, LoRa).
  • Shuttle temporel : historique + alertes conditionnelle.
  • Suivi écologique : consommation, GWP tracking.

6.2 IA & Maintenance Prédictive

  • Algorithmes d’auto-apprentissage sur données sensorielle.
  • Alertes avancées : pré-fuite, colmatage, surchauffe.
  • Préconisation d’intervention avant alerte technique.

6.3 Réalité Augmentée & formation

  • Technicien guidé via lunettes AR (capteurs visibles, schémas 3D).
  • Réduction des erreurs, hausse qualité.
  • Module e-learning continu pour maintenir compétences.

La maintenance préventive bien organisée est le pilier de résilience des installations frigorifiques :

  • Elle améliore la performance énergétique, la sécurité machine et la durabilité.
  • Elle renouvelle la satisfaction clients.
  • Elle anticipe la transition numérique via IoT et IA, pour aider au pilotage prédictif.

Envie d’aller plus loin ? Nous proposons :

  • Audit complet de maintenance + planning digital,
  • Pack IoT prêt à déployer (capteurs compresseurs/condenseurs),
  • Formation AR assistée.

📩 Contactez-nous via billaut.fabrice@gmail.com pour renforcer votre système dès maintenant.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Pannes Classiques en Frigorifique : Causes, Symptômes & Méthodes de Diagnostic Scientifique

Plongez dans les dysfonctionnements fréquents en froid industriel et tertiaire. Apprenez à diagnostiquer et réparer les problèmes tels que la surchauffe, la glace, la basse pression, l’huile en sortie, les vibrations et les blocages de compresseur.


La surveillance proactive des symptômes d’une installation frigorifique : 7

Elle est cruciale pour garantir son bon fonctionnement. En s’appuyant sur une approche technique et scientifique, il est possible d’identifier les défaillances sous-jacentes dès les premiers signes, limitant ainsi l’impact sur la performance, la consommation énergétique et les arrêts machine.

Cet article décortique les pannes les plus fréquentes rencontrées sur les circuits frigorifiques modernes (industries, tertiaire, confort) :

  • Symptômes
  • Causes potentielles
  • Conséquences
  • Méthodes de diagnostic

Avec à chaque étape une approche pédagogique, rigoureuse et orientée vers les technologies du futur.


1. Surchauffe élevée à la sortie du compresseur

Symptôme : température de refoulement (TD) > 120 °C

ÉlémentDescription
Cause possibleCompression adiabatique trop rapide (compresseur surchargé), température d’évaporation (TE) anormalement basse, lubrification insuffisante
ConséquencesDétérioration des soupapes, hausse de la consommation énergétique, usure prématurée
DiagnosticAnalyse des diagrammes P–T au compresseur, mesure TE/TC/TD, relevé COP, vérification débit d’huile et pression de surcharge

Approche complémentaire :

  • Mesurer la pression de surchauffe via capteur PID.
  • Vérifier l’état du filtre d’huile.
  • Analyse acoustique pour détecter risques de cavitation.

2. Formation de glace sur le condenseur

Symptôme : présence de givre ou de glace sur les ailettes

ÉlémentDescription
Cause possibleVentilation insuffisante (fan inopérant), débit d’eau trop bas, colmatage des ailettes
ConséquencesDiminution de la condensation, baisse de rendement, surconsommation
DiagnosticVérification température de refoulement, débit ventilateur ou pompe, nettoyage des ailettes, inspection des pressostats haute pression

3. Basse pression d’aspiration persistante

Symptôme : pression d’aspiration (BP) en dessous de la valeur nominale

ÉlémentDescription
Cause possibleVanne thermostatique bloquée, fuite de fluide, entropie par humidité (circuit sale)
ConséquencesPerte de puissance frigorifique, instabilité, gel du tuyautage
DiagnosticMesure ΔP (condenseur – évaporateur), contrôle manomètre aspiration, test d’étanchéité, analyse du fluide (eau, huile, contaminants)

4. Brouillard huileux à la sortie de l’évaporateur

Symptôme : traces d’huile dans l’air ou le réseau de vide

ÉlémentDescription
Cause possibleSéparateur d’huile saturé, vanne thermostatique ou tube capillaire bloqué
ConséquencesRejets d’huile dans le réseau, contamination équipements, corrosion
DiagnosticInspection visuelle, test sur débit absolu, manomètre différentiel séparateur, passage ultrasonique

5. Vibrations ou bruit persistant

Symptôme : vibrations continues, bruits inhabituels

ÉlémentDescription
Cause possibleAccumulation de liquide dans la chambre de compression, rotors déséquilibrés, corps étranger
ConséquencesFatigue mécanique, rupture, fuites (joint, bride), vibrations en aval
DiagnosticCapteur de vibration (accéléromètre EN IEC 60034-14), balance des rotors, analyse spectrale, test de résonance

6. Blocage du compresseur / arrêt brutal

Symptôme : machine stoppée ou enclenchée hors cycle

ÉlémentDescription
Cause possiblePressostat HP/BP défectueux, limiteur thermique en surchauffe, accumulation de glace/débris
ConséquencesArrêt total du système, redémarrage coûteux, perte de production
DiagnosticVérification historique des alarmes (GTC ou pressostats), test de continuité de l’électrovane, analyse des journaux de sécurité

7. Méthodologie de diagnostic scientifique

  1. Collecter les données : P–T, ΔT, TD, vibrations, amplitude, débit d’huile.
  2. Comparer avec le modèle théorique du cycle frigorifique.
  3. Identifier l’écart et isoler la cause probable.
  4. Mener un test ciblé, pas systématique.
  5. Valider avec re-mesure après intervention.
  6. Documenter l’analyse et corriger la procédure d’exploitation.

8. Pédagogie et formation d’équipe

  • Formations pratiques avec simulation de panne (bains de fumée, arrêts).
  • Supports didactiques : diagramme log P–h, courbes PID.
  • Analyses pédagogiques après intervention, pour partage de bonnes pratiques.

9. Vision du futur : vers la maintenance prédictive et augmentée

  • IoT : capteurs automatisés (P–T, vibration, débit, Delta P) + GMAO temps réel.
  • Machine learning : modèles prédictifs entraînés sur données historiques.
  • Réalité augmentée : guidage visuel (schéma, seuils, signaux).
  • Jumeau numérique : simulation en temps réel des variations d’usure, de charge.

10. Appel à l’action

Une approche rigoureuse du diagnostic des pannes permet :

  • Réduction des arrêts (–30 %)
  • Diminution de la consommation (–10 %)
  • Prolongation de la durée de vie des équipements
  • Renforcement des compétences terrain

🛠️ Prêt à booster vos interventions ?

  • Envisagez une formation IoT et maintenance augmentée.
  • Demandez-nous un pack audit / calibrage / simulation.
  • Recevez notre guide PDF pour analyser vos pannes efficacement.

👉 Contact direct : billaut.fabrice@gmail.com

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Tuyauterie & Accessoires Frigorifiques : Guide Technique pour Froid Industriel, Tertiaire et Confort

Optimisez la tuyauterie frigorifique selon les débits, matériaux, pentes, normes ASME, filtres déshydratants : conseils experts pour installer un circuit fiable, performant et conforme.


1. Un circuit frigorifique performant repose :

Sur une tuyauterie bien dimensionnée et des accessoires adaptés. Trop souvent négligés, les tuyaux, vannes, filtres, et soupapes représentent pourtant 20–30 % des sources de panne. Cet article détaillé propose :

  • Les règles de dimensionnement des diamètres pour maintenir les vitesses vapeur < 2 m/s et liquide < 0,5 m/s.
  • L’importance des pentes, isolation, supports, etc.
  • Les matériaux adaptés : cuivre, inox, acier, compatibles selon gaz (CO₂, NH₃, HFC, HFO).
  • Le dimensionnement des filtres déshydratants, selon volume liquide.
  • Les recommandations de soudure conforme ASME B31.5, RF.

2. Dimensionnement des diamètres (vapeur vs liquide)

📌 Vapeur : vitesse cible ≤ 2 m/s
Pour un débit massique de 0,2 kg/s de R134a, débit volumétrique ~0,17 m³/s → diamètre interne ≥ DN 65 mm.

📌 Liquide : vitesse cible ≤ 0,5 m/s
Idem, volume liquide bas, mais vitesse très basse pour limiter cavitation et pression.

Mettre en place un tableau dimensionneur (inclus dans le pack bonus) pour simplifier la sélection selon fluide, débit, ΔT.


3. Disposition et pente de la tuyauterie

  • Eviter les câbles : section horizontale au max 3–5 m sans support.
  • Trop pente vers compresseur ? → risque de liquides infiltrés.
  • Pentes recommandées :
    • Ligne d’aspiration : 1–2 % vers le compresseur.
    • Ligne de liquide : 0,5–1 % vers la vanne thermostatique.
  • Reniflards réguliers pour éliminer air/liquide de condensation.

4. Matériaux & compatibilité gaz

4.1 Cuivre :

  • Classique PAC/confort, jusqu’à 25 bar.
  • Facile à manipuler, pas adapté CO₂ ≥ 40 bar.

4.2 Acier DT S235 / S355 :

  • Robuste, bon pour NH₃, CO₂, hautes pressions.
  • Soudure TIG ou arc avec contrôle visuel.

4.3 Inox 304L/316L :

  • Utilisé pour fluides agressifs, zones pharma, cryo, alimentation.

4.4 Isolation :

  • NBR/PE pour TE > 0 °C.
  • Polyuréthane / Argile pour TE négative.

5. Soudure & normes (ASME B31.5, RF…)

  • Circuits frigorifiques froid doivent respecter ASME B31.5 (Section 333) ou équivalents CE.
  • Soudure TIG recommandée pour inox ou zones CO₂.
  • RF (face à face) avec joints métalliques pour haute pression.
  • Traçabilité nécessaire : RP, qualité, pression d’épreuve, PI, PV :

6. Dimensionnement des filtres déshydratants : un enjeu critique pour la longévité du circuit

6.1 Rôle du filtre déshydratant

Le filtre déshydratant est conçu pour retenir :

  • L’humidité résiduelle (responsable de l’hydrolyse des huiles, formation d’acides).
  • Les particules (résidus de brasage, calamine, oxydes).
  • Les acides organiques (produits de dégradation thermique).

6.2 Calcul de la capacité

🔍 Règle de dimensionnement : choisir une cartouche ayant une capacité de 60 à 100 % du volume total de fluide liquide du circuit.

Pour un circuit contenant 2 litres de fluide liquide à l’état saturé, prévoir une cartouche de 300 à 500 cm³ de capacité déshydratante.

Les filtres modernes utilisent des mélanges de tamis moléculaires (type 3A, 4A) et de l’alumine activée. Leur choix dépend de :

  • Type d’huile (minérale, PAG, POE).
  • Température de fonctionnement (TE vs TC).
  • Compatibilité fluide : R134a vs R1234ze vs R744 (CO₂).

6.3 Conseils pratiques

  • Toujours prévoir un manomètre différentielle en amont/aval du filtre.
  • En présence de gaz HFO (ex : R1234ze), privilégier des filtres à tamis spécifiquement validés pour ces mélanges.
  • Changer le filtre à chaque intervention sur le circuit frigorifique.

7. Vannes de service, pressostats, soupapes : la sécurité avant tout

7.1 Vannes de service

Placées en amont et en aval des composants clés (filtre, compresseur, échangeurs), elles permettent :

  • L’isolement pour maintenance.
  • La recharge ou le tirage au vide.
  • La purge ou récupération du fluide.

Types courants :

  • Vannes à sphère (quart de tour) avec poignée verrouillable.
  • Vannes à obturateur (plus lentes mais plus précises).

7.2 Pressostats et sondes

Les pressostats régulent ou sécurisent le fonctionnement selon :

  • HP (haute pression) : coupure compresseur si dépassement.
  • BP (basse pression) : détection de fuite, de sous-charge.

Sondes à PT100/NTC permettent de suivre :

  • TE (température d’évaporation).
  • TC (température condenseur).
  • TD (température de décharge compresseur).

7.3 Soupapes de sécurité

Souvent ignorées ou mal calibrées :

  • Soupapes tarées 10 à 40 bar, selon fluide et conditions.
  • Obligation de conformité PED 2014/68/EU en Europe.
  • Prévoir détrompeurs / plombage pour assurer l’intégrité réglementaire.

8. Maintenance, détection de fuites, bonnes pratiques de suivi

8.1 Contrôle de routine

Une maintenance préventive sur circuit frigorifique comprend :

  • Relevés hebdomadaires : TE, TC, TD, pressions aspiration/refoulement.
  • Vérification visuelle des joints, raccords, électrovannes.
  • Nettoyage du condenseur (ailettes ou échangeur eau).
  • Analyse d’huile (acide, limaille, humidité).

8.2 Détection des fuites

🎯 Une fuite de 100 g de fluide/an = 10 % de perte d’efficacité frigorifique.

Méthodes efficaces :

  • Détection à l’hélium (très sensible, très coûteux).
  • Détecteurs électroniques portables (testeurs halogénés).
  • Mousse à bulles pour les petits réseaux.

💡 Bon à savoir : Le règlement F-Gas impose une traçabilité stricte des recharges > 5 tonnes eqCO₂ → carnet de suivi obligatoire.


9. Vision du futur : IoT, capteurs intelligents et maintenance augmentée

L’industrie 4.0 révolutionne la gestion des circuits frigorifiques avec des systèmes :

  • Connectés,
  • Prédictifs,
  • Automatisés.

9.1 Capteurs intelligents

Les capteurs embarqués permettent :

  • Surveillance en temps réel des températures critiques (TE, TC, TD).
  • Analyse de vibrations anormales (usure roulement compresseur).
  • Détection automatique de colmatage sur filtre déshydratant.

🔧 Exemple :

Un capteur de pression différentielle sur filtre à liquide alerte lorsqu’un seuil de 0,6 bar est dépassé, déclenchant une alerte de maintenance préventive.

9.2 Plateformes cloud & IA

Les données collectées via IoT sont stockées sur le cloud, puis exploitées par :

  • Des algorithmes d’apprentissage (machine learning),
  • Des dashboards intelligents (prévision des pannes, taux d’encrassement, cycles de surconsommation).

9.3 Réalité augmentée et maintenance assistée

En couplant une plateforme IA + RA (réalité augmentée) :

  • Le technicien est guidé visuellement lors des interventions.
  • Il accède aux historiques, consignes, schémas 3D sur tablette ou lunettes connectées.

10. Vers une tuyauterie frigorifique intelligente et durable

La tuyauterie et ses accessoires ne sont plus de simples conduits, mais des composants critiques à haut niveau d’exigence.

Un bon dimensionnement, un choix rigoureux des matériaux, le respect des normes, et l’intégration des technologies intelligentes transforment le réseau frigorifique en un véritable organe vivant de l’usine.

Pour aller plus loin :

  • Adoptez une démarche IoT prédictive avec capteurs intelligents.
  • Réalisez un audit de vos circuits existants.
  • Utilisez notre service de simulation numérique (jumeau digital) pour optimiser vos performances énergétiques.

🎯 Appel à action

📩 Besoin d’aide pour dimensionner votre réseau frigorifique ?
Envoyez-nous une photo de la plaque signalétique de votre groupe froid + schéma actuel.
👉 Contact direct : billaut.fabrice@gmail.com
📘 Visitez notre blog technique : www.demeter-fb.fr

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Choisir l’Évaporateur Frigorifique Idéal : Guide Scientifique, Technique, et Visionnaire

Explorez les différences entre évaporateurs à plaques et tubes immergés, découvrez comment dimensionner la surface d’échange selon la puissance Q_evap, maîtrisez la relation débit/ΔT, et optimisez le sous‑refroidissement (8–12 K) pour des performances durables et intelligentes.


1. L’évaporateur, cœur froid de votre installation

Dans une installation frigorifique, l’évaporateur joue un rôle central : il prend en charge la captation de chaleur, transforme le fluide frigorifique liquide en vapeur, et garantit la température souhaitée dans l’espace ou le process. Sans un bon dimensionnement et un contrôle adéquat, les performances chutent, les pannes surviennent, et la consommation s’envole.

Cet article – 2000 mots techniquement dense et richement pédagogique – passe en revue la sélection d’un évaporateur :

  • Les technologies disponibles : plaques, tubes immergés, spirales…
  • Le calcul de la surface d’échange en lien avec la puissance absorbée Q_evap
  • L’ajustement du débit froid par l’écart de température ΔT
  • L’importance du sous‑refroidissement (8–12 K) pour fiabilité et efficacité énergétique
  • Une vision vers l’optimisation via digitalisation et durabilité.

2. Les technologies d’évaporateur expliquées 🧊

2.1 Évaporateur à plaques

  • Composé de multiples plaques métalliques empilées (inox, acier), séparées par des joints.
  • Avantages : compacité élevée, coefficient d’échange thermique (U) très performant (800–1500 W/m²·K).
  • Inconvénients : sensibilité à l’encrassement, moins modulable, nettoyage délicat.

2.2 Évaporateur à tubes immergés

  • Tubes (cuivre ou inox) immergés dans un bain liquide ; le fluide s’évapore autour.
  • Avantages : bon pour process alimentaires, résistant mécaniquement, nettoyable.
  • Moins compact, U ≈ 200–500 W/m²·K.

2.3 Autres formats

  • Tubulaires en serpentin, spirales immergées, cassette VRF : utilisés selon contraintes d’espace, TE et débit.

3. Dimensionnement : Surface d’échange & puissance Q_evap

3.1 Puissance frigorifique Q_evap

Qevap = m˙×(hvap−hliq)

  • m = débit massique (kg/s),
  • h = enthalpie du fluide.

À établir via un bilan thermique détaillé du process ou volume à refroidir.

3.2 Calcul de surface d’échange

A = Q / (U×ΔTm)

U = coefficient d’échange (dépend matériau, format)

ΔTm = différence de température logarithmique entre fluide froid et évaporateur

Estimation typique pour ΔTm=5KΔT_m = 5 KΔTm​=5K :

  • Plaques → A ≈ Q_evap / (1200 × 5)
  • Tubes → A ≈ Q_evap / (300 × 5)

4. Débit froid ↔ ΔT : l’équilibre thermique

Le débit froid représente la quantité de chaleur retirée :

Q˙=m˙sec×cp×ΔT 1.16

  • m˙sec = débit massique du fluide secondaire (eau/air)
  • cp = capacité calorifique
  • ΔT = écart de température (in/out)

Ex. dans un système à eau :

  • Q˙=50 kW , eau 5 °C → débit = 50 000/(4.18×8) 1.16 ≈ 1.6m3/h

5. Sous‑refroidissement : pourquoi viser 8–12 K

Lorsqu’une partie du fluide dépasse l’état de condensation, générant un excès de liquide, ce sous-refroidissement devient un levier de performance :

  • Apporte davantage d’énergie avant vaporisation
  • Protège le compresseur contre les coups de liquide
  • Garantit un état sortant stable (évaporation complète)

Plage idéale : 8–12 K :

  • Moindre consommation énergétique
  • Équilibre max/mini pour éviter instabilité ou inondation

6. Maîtriser la variation de charge

6.1 Evaporateurs à charge partielle

  • Pour climatisation variable ou process intermittents
  • Requiert régulation de débit (pompe à vitesse variable ou vanne deux‑voies) et surfacing U augmenté

6.2 Évaporateurs multi-circuits

  • Divisés en zones thermiques : -5, 0, 5 °C…
  • Optimisation via isolation partielle de plaques ou circuits indépendants

7. Contrôle, instrumentation & surveillance

  • Capteurs PT100/150 sur entrée et sortie fluide secondaire
  • Sonde de surchauffe ENTRÉE compresseur (~5–9 K) via TXV
  • Surveillance via automate/GTC avec seuils (alarme en‑dehors de 8–12 K)

8. Maintenance & bonnes pratiques

  • Évaporateur à plaques : nettoyer à haute pression, vérifier joints, analyser perte de charge > 0,1 bar
  • Tubulaire : nettoyage chimique, test d’étanchéité, inspection de corrosion
  • Tous systèmes : vérification des capteurs, calibrage annuel, purge d’air éventuelle

9. Vers l’industrie 4.0 : technologies & perspectives

  • Capteurs IoT : monitoring temps réel du ΔT, débit, surchauffe
  • Jumeaux numériques : modélisation thermique dynamique
  • Contrôles prédictifs : moduler puissance selon température externe
  • Fluides naturels, échangeurs à microcanaux et matériaux composites pour densifier les performances

10. Résumé des points clés

  • Choisissez la bonne technologie : plaques pour compacité, tubes pour robustesse
  • Calculez la surface selon Q_evap et U
  • Ajustez le débit secondaire selon ΔT\Delta TΔT
  • Contrôlez soigneusement le sous‑refroidissement (8–12 K)
  • Anticipez les variations de charge et assurez une maintenance rigoureuse

Pourquoi ça compte

Un évaporateur bien conçu permet :

  • jusqu’à 20 % d’économie énergétique
  • une stabilité thermique, cruciale pour la qualité produit
  • une longévité accrue des composants, réduisant les coûts d’exploitation

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Systèmes d’Expansion pour Froid Industriel : Guide Technique, Scientifique et Pédagogique

Tout savoir sur les systèmes d’expansion industriels : vase fermé, vase ouvert, remplissage automatique, choix des membranes antigel. Étapes clés : point de fonctionnement, vanne thermostatique, contrôle CDC, prévention de l’inondation et instabilité.


1. Pourquoi le système d’expansion est vital en froid industriel

Dans les installations de froid industriel, le système d’expansion rend possible la régulation précise de la pression et du volume du fluide frigorigène, essentiels pour une stabilité de température, rendement optimal, et la protection des équipements. Ce guide technique de 2000 mots vous mène pas à pas à travers :

  1. Les types de systèmes d’expansion et leur pertinence technique
  2. Le dimensionnement selon température, antigel et membrane
  3. Les notions critiques : point de fonctionnement, vanne thermostatique, gestion du CDC
  4. Les stratégies de contrôle pour éviter inondation ou instabilité.

2. Les types de vases d’expansion et leurs technologies

2.1 Vase fermé (à diaphragme ou à membrane)

  • Principe : séparateur rigide entre fluide et gaz inerte (N₂), espace tampon.
  • Avantages : bonne compacité, régulation précise, adapté à installations modulaires.
  • Critères de choix :
    • Pression d’épreuvage (max 2×P nominal).
    • Matériau de membrane : EPDM, NBR, silicone adaptés à TE et antigel.
    • Antigel inclus selon fluide (régulation jusqu’à –20 °C).

2.2 Vase ouvert (ballon ouvert)

  • Principe : réservoir libre avec coupe‑tube, bouchon flottant.
  • Avantages : simplicité, très bonne gestion des variations volumétriques.
  • Limites : exposition à la pression atmosphérique, possible contamination, usage limité ou stationnaire.

2.3 Système à remplissage automatique (counter‑pressure expansion)

  • Récupère automatiquement le fluide via matching capsule à pression.
  • Permet un contrôle adapté à la variation de charge, avec coupe‑gaz automatique.

3. Matériaux de membranes : sélectionner selon température & antigel

  • EPDM : excellent entre –40 °C et +120 °C → très utilisé en froid industriel.
  • NBR : résistant à l’huile et chaleur, usage +20 °C, moins froid extrême.
  • Silicone : performance jusqu’à –60 °C, usage cryo, plus coûteux.
  • Ajout d’antigel (glycol/eau) dans la partie gaz : anti‑gèle en hiver & régulation douce.

4. Dimensionnement : calculs et vérifications clés

4.1 Volume tampon

  • Calcul basé sur variations de volume au changement de température.
  • Formule : Vvase=ΔV / ΔPtolere
  • Exemples : –20 °C à +80 °C → variation ≈ +5–10 %

4.2 Pression gaz

  • Souvent N₂ à pression sat.
  • Pression initiale = pression d’évaporation – 0,1 bar
  • Pression max ≈ 2×P evap

4.3 Calibration température

  • Vanne thermostatique ou membrane chauffante selon TE et TSAT.
  • Surchauffe à déterminer selon le type de compresseur et usage.

5. Le point de fonctionnement et vanne thermostatique

5.1 Définition du point de fonctionnement

  • Intersection entre charge thermique à évaporation et débit poste compresseur.
  • Suivi via : thermographie, capteur pression/ temp, et automatisation.

5.2 Choix de vanne thermostatique (TXV)

  • Vérifiez compatibilité avec TE et LE (surchauffe)
  • Rigidité selon fluide et découplage amplifier.
  • Révisez courbes courbes PID en cycle de charge.

6. Suivi de la pression de condensation (CDC) et prévention des instabilités

  • Surveillance continue via capteur PID.
  • CDC < 10 °C sur température ambiante : signale blocage.
  • Éviter surpression (pompe ou ventilation adaptative).
  • Utiliser échangeurs à circulation adaptée.

7. Stratégies de protection : éviter inondation et instabilité

7.1 Prévenir l’inondation

  • Réguler vanne thermostatique, surveiller surchauffe > 7 °C.
  • Utiliser clapet anti-retour, soupape de sécurité.

7.2 Gérer l’instabilité

  • Installer vases de compensation tampon
  • Intégrer contrôles inverse + filtrations
  • Utiliser algorithmes de contrôle avancés

8. Maintenance et performance durable

  • Vérification trimestrielle du vase fermé (pression N₂, intégrité membrane)
  • Contrôle courbe pression/temp vases
  • Inspection des vannes thermostatiques, énergies, soudure
  • Conditionnement antigel (glycol dans vase, remplacement tous 3 ans)

9. Perspectives : digitalisation et performance future

  • Capteurs connectés (4–20 mA, modbus)
  • Jumeau numérique pour régulations fines
  • Contrôles en temps réel de CDC, point VE, surchauffe
  • Pilotage automatique de vannes/minimisation énergétique

10. Le système d’expansion est un élément central pour une installation frigorifique

Stable, sécurisée, compacte et efficace. La sélection — selon TE, pression, charge, systèmes Tampon — assure :

  • Fiabilité, prévention inondation
  • Régulation rapide et stable
  • Adaptation dynamique selon saison

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Comment bien choisir un condenseur frigorifique : puissance, fluide, technologie et conditions d’utilisation

Optimiser son installation selon les charges thermiques, les profils d’usage (confort, industrie) et les contraintes hydrauliques et aérauliques


Dans un circuit frigorifique, le condenseur joue un rôle critique : il transforme le fluide frigorigène de l’état gazeux à liquide en rejetant la chaleur vers l’environnement. Un mauvais choix de condenseur entraîne des surconsommations d’énergie, des performances réduites, voire une défaillance prématurée du système. Ce guide vous accompagne dans un choix éclairé du condenseur, en fonction :

  • de la technologie de refroidissement (air, eau, vide…),
  • du type de compresseur et de fluide utilisé,
  • de la variation de charge thermique (été/hiver, usage confort vs process),
  • des débits d’air, d’eau et liquides, et des pertes de charge admissibles.

1. Rôle du condenseur dans un circuit frigorifique

Le condenseur est situé en aval du compresseur. Il reçoit un fluide surchauffé à haute pression et lui fait rejeter sa chaleur pour le liquéfier, avant son passage vers le détendeur.

👉 Le rendement du condenseur impacte directement :

  • la température de refoulement (TD),
  • la pression de condensation (PC),
  • la puissance absorbée du compresseur,
  • la stabilité globale du cycle frigorifique.

2. Technologies de condenseurs frigorifiques

2.1 Condenseur à air (aérorefroidisseur)

Refroidissement par ventilation de l’air ambiant via un échangeur à ailettes.

Avantages :

  • Simplicité, pas de réseau hydraulique
  • Faible entretien (hors milieu poussiéreux)

Deux variantes :

  • Ventilateur hélicoïde : axial, silencieux, pour les installations extérieures
  • Ventilateur centrifuge : pression statique élevée, adapté aux installations intérieures ou gainées

Points de vigilance :

  • Dépendant de la température extérieure
  • Bruit aéraulique
  • Risques de colmatage des ailettes

2.2 Condenseur à eau

Refroidissement via un échangeur de chaleur entre le fluide frigorigène et un circuit d’eau (tour de refroidissement, nappe phréatique, boucle fermée).

Avantages :

  • Efficacité stable, indépendamment de la température extérieure
  • Plus compact

Types :

  • Tubulaire à calandre (haute puissance)
  • À plaques (compact, débit stable)
  • À tubes spiralés (robustesse)

Inconvénients :

  • Entretien plus lourd (entartrage, corrosion)
  • Besoin d’une source d’eau fiable

2.3 Condenseur sous vide (en particulier maritime ou spécial)

Utilisé dans les navires ou industries spéciales, parfois en récupération de chaleur.


2.4 Condenseur avec récupération de chaleur

Permet de réinjecter la chaleur perdue dans :

  • le chauffage de locaux
  • l’eau chaude sanitaire (ECS)
  • des process industriels (préchauffage, lavage, etc.)

3. Paramètres de sélection d’un condenseur

3.1 Puissance à dissiper (kW)

  • Issue du calcul de charge thermique
  • Inclut la puissance frigorifique + puissance absorbée du compresseur Qcond = Qfroid +Pcompresseur

3.2 Type de fluide frigorigène

  • Chaque fluide impose des contraintes spécifiques :
    • Température de condensation
    • Pression maximale admissible
    • Viscosité et conductivité thermique

Exemples :

  • R134a → condensation 45 °C typique
  • R410A → condensation plus haute, >55 °C
  • R1234ze → basse pression, attention aux surfaces d’échange

3.3 Conditions climatiques / environnementales

  • Air > 35 °C en été → surdimensionner les surfaces
  • Humidité, poussière → choisir protection IP, revêtement ailettes (époxy)

3.4 Débit d’air ou d’eau

👉 Calcul de débit d’air : Q=m ˙Cp.air⋅ΔTQ 1.16

  • Généralement exprimé en m³/h, doit couvrir la dissipation attendue avec une ΔT de 10–15 °C
  • Attention au colmatage des ailettes qui réduit la convection

👉 Calcul de débit d’eau : Q=m˙Cp.eau⋅ΔTQ 1.16

  • En général, ΔT admissible = 5–8 °C
  • Vérifier la perte de charge admissible du réseau primaire


3.5 Perte de charge

La perte de charge (en Pa ou mCE) doit être compatible avec les ventilateurs ou pompes installés :

  • Perte de charge excessive → risque de cavitation, débit réduit
  • Trop faible → vitesse non turbulente, moins d’échange

4. Caractéristiques des ailettes

4.1 Matériau

  • Aluminium : standard, bon rapport surface/masse
  • Cuivre : meilleur transfert thermique, plus coûteux

4.2 Géométrie

  • Ailettes ondulées : turbulence accrue, meilleur rendement
  • Espacement ailettes : adapté selon environnement (poussières)

5. Comportement selon les profils d’usage

UsageTechnologie privilégiéeDimensionnement spécifique
Confort (HVAC)Air (hélicoïde ou centrifuge)Adapté aux pics estivaux, faible bruit
Industrie légèreEau / AirPrécision des consignes, redondance
Process lourdEau + récup de chaleurContinuité de service, secours
MarineCondenseur vide ou eau glycoléeRésistant corrosion et sel

6. Variation de charge thermique

Un condenseur bien dimensionné doit s’adapter à une charge variable. Pour cela :

  • Installer un variateur de vitesse (ventilateurs, pompe)
  • Prévoir des échangeurs multi-circuits ou des batteries fractionnables
  • Enregistrer des courbes de performance pour adapter les consignes PID

7. Surveillance et maintenance

7.1 Capteurs essentiels

  • Température fluide entrant/sortant
  • Pressostat haute pression
  • Débitmètre / capteur de pression différentielle
  • Anémomètre pour la vitesse d’air (en extérieur)

7.2 Fréquence d’entretien

ÉlémentFréquence recommandée
Nettoyage ailettesTous les 3 mois (extérieur)
Détartrage (à eau)1–2 fois par an
Contrôle pressostatsTous les 6 mois
Vérification fuitesMensuelle ou par GTC

8. Évolutions technologiques

8.1 IoT et télésurveillance

  • Alertes par cloud si pression ou température anormale
  • Optimisation à distance via intelligence artificielle

8.2 Condenseurs « intelligents »

  • Capteurs intégrés
  • Auto-nettoyage
  • Gestion adaptative du débit d’air en fonction du climat

Le condenseur n’est pas un simple radiateur :

C’est une pièce technique cruciale du système frigorifique. Son bon dimensionnement et sa bonne technologie garantissent :

✅ Des économies d’énergie
✅ Une stabilité du cycle frigorifique
✅ Une durée de vie prolongée des équipements

Astuce pro : Avant de sélectionner un condenseur, réalisez ou faites réaliser un bilan thermique précis, et tenez compte :

  • des variations de charge
  • de l’environnement extérieur
  • du fluide frigorigène utilisé
  • de l’usage industriel ou de confort.

🔧 Besoin d’aide pour bien choisir votre condenseur ?

📩 Envoyez-nous les données techniques de votre installation (puissance, type de fluide, températures TE/TC, environnement), et nous vous conseillerons gratuitement le modèle le plus adapté.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Choisir le Bon Compresseur Frigorifique : Guide Complet Selon Puissance, Charge, Fiabilité et Usage

Découvrez comment sélectionner le compresseur frigorifique idéal selon la puissance requise, la variation de charge, la fiabilité, le taux d’utilisation (8 h/jour, saisonnalité), et le type d’application (confort/industrie). Analyse technique avancée : débit volumétrique, puissance absorbée, température de refoulement, types de compresseurs (scroll, piston, vis, rotatif), et dimensionnement optimisé.


1. L’importance d’un bon compresseur

Un compresseur frigorifique, dans un circuit, c’est bien plus qu’un moteur : c’est le cœur énergétique du système. Mal sélectionné, il consommera plus, s’usera plus vite, s’arrêtera plus souvent… Bref, il générera des coûts cachés.

Cet article vous fournira toutes les clés pour :

  • Adapter la puissance frigorifique selon vos besoins et conditions externes
  • Adapter le type de compresseur à votre taux d’utilisation et variation de charge
  • Maîtriser les indicateurs techniques : débit volumétrique, puissance absorbée, température de refoulement (TD)
  • Sécuriser vos installations en gardant TD < 110–120 °C
  • Garantir fiabilité, efficacité et respect des normes

2. Déterminer vos besoins frigorifiques

2.1 Puissance thermique (kW)

  • Considérer les variations saisonnières (été, hiver)
  • Utiliser un bilan thermique pour charges internes/externes
  • Appliquer facteur de sécurité (+10 à +20 %)

2.2 Variation de charge

  • Charge fixe : chambre froide, process stable → compresseur simple
  • Charge variable : clim comfort, process fluctuants → besoin de modulation (inverter, plusieurs compresseurs…)

2.3 Temps de fonctionnement

  • 8 h/jour réguliers → compresseur « standard » suffisant
  • Fonctionnement continu ou intensif : privilégier modèles robustes

2.4 Type d’application

  • Confort : exigence COP élevé, bruit (scroll/inverter)
  • Industrie : fiabilité mécanique (vis/piston)
  • Special process : haute pression, PTO, explosion (ATEX)

3. Les types de compresseurs et profils d’usage

3.1 Scroll

  • Technologie à spirales = compression silencieuse
  • Bon en régimes partiels, faible maintenance
  • Limite TE ≥ –20 °C, TD < 110 °C

3.2 Piston

  • Haute pression, pour grandes puissances
  • Débit pulsé, maintenance plus fréquente
  • Excellente fiabilité si bien entretenu

3.3 Vis (mono ou bi-vis)

  • Idéal pour charges fluctuantes, rendement élevé
  • Fonctionnement continu, faible vibration
  • Besoin d’un séparateur liquide

3.4 Rotatif à palettes

  • Petit débit, bon rendement à faible taille
  • Sensible à lubrification, efficace pour climatisation compacte

4. Débit volumétrique et dimensionnement

4.1 Débit volumétrique

  • Débit à TE et TP = m³/h standard
  • Calcul : Q = ρ × V × Δh → besoin de compacité

4.2 Les pressions TE/TP

  • TE basse (–10 °C) → gros volume aspiré
  • TP élevée (40 °C condenseur) → stress sur le compresseur

4.3 Évitement des températures de refoulement (TD)

  • TD > 120 °C → dégradation de l’huile, soupapes abîmées
  • Réguler vitesse, éviter blocage ou surchauffe

5. Puissance absorbée estimée et COP

5.1 Calcul de puissance

  • P_abs ≈ (kW frigorifique) / (COP moyen ~3)
  • À TE = 0 °C et TC = 40 °C → Eval de consommation

5.2 Rendement selon technologie

  • Scroll/Inverter → COP élevé à charge partielle
  • Vis → COP stable en continu
  • Piston à haute pression → COP plus faible globalement

5.3 Variation de charge et contrôle

  • Inverter (scroll/vis) + VFD : adaptation en continu
  • Plusieurs compresseurs et relais auto : charges modulées

6. Sélection en fonction de l’utilisation

UsageType recommandéCritères clés
Confort résidentielScroll / rotatifCOP élevé, faible bruit, régulation
Industrie / processVis ou pistonFiabilité, pression élevée, usage 24h
Froid positif/négatifVis bi-vis / pistonPolyvalence, capacité constante
Climatisation commercialeScroll inverterModularité, réponse au pic de charge
Applications cryogéniquesPiston haute pressionTE très basses, pression jusqu’au vide

7. Garantie fiabilité & température de refoulement

7.1 Surveillance TD

  • Installer sonde à la sortie refoulement
  • Mettre seuil d’alerte à 110 °C
  • En cas de dépassement : régime allégé, ventilateur boosté

7.2 Maintenance ciblée

  • Scroll : vérifier joints, filtres
  • Piston : vidange huile, inspection cylindres
  • Vis : viscosité huile, surveillance séparation

8. Exemple de dimensionnement

8.1 Exemple 50 kW process avec variation

  • Choix : compresseur vis 60 kW
  • Débit requis = 50 / (h_ref – h_evap)
  • Vitesse via VFD pour gérer 100–30 % charge
  • Maintenance hebdo/ annuelle selon usage

8.2 Petit système PAC clim

  • Besoin 10 kW, charges estivales, COP prioritaire
  • Scroll inverter 12 kW choisi
  • Inverter gère -10 %>+30 % charge

9. Réglementation & Éco-conception

  • ErP label, efficacité énergétique
  • Directive F‑Gas pour fluides, pression
  • Sécurité ATEX si risque explosion

10. Perspectives & digitalisation

  • Jumeau numérique pour optimiser VFD et maintenance
  • IoT : TD, vibration, fuite détectées à distance
  • Automatisation prédictive pour fiabilité 24/7

Le bon compresseur, c’est :

  • Le bon type (scroll, vis, piston…)
  • Parfaitement dimensionné (débit, puissance, pression)
  • Adapté à l’usage (fiabilité, variation, durée)
  • Avec une surveillance efficace (TD, entretien)

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Choisir le Bon Fluide Frigorigène : Guide Technique Avancé pour Performances Optimales

Découvrez comment choisir le bon fluide frigorigène selon la puissance, les températures de fonctionnement, l’humidité extérieure ou le type d’usage. Analyse détaillée de R134a, R410A, R1234ze, R32, CO₂… Avantages, contraintes, pressions, viscosité, sécurité, et stratégies de sélection futures.


1. Pourquoi le choix du fluide est essentiel 🔍

Le fluide frigorigène est le cœur du cycle thermodynamique d’un circuit frigorifique. Son choix influe directement sur :

  • La puissance frigorifique (kW)
  • La taille des équipements
  • La consommation énergétique
  • La sécurité
  • La réglementation environnementale
  • La durabilité (GWP, ODP)

Un mauvais fluide peut entraîner :

  • Un compresseur ou échangeur surdimensionné
  • Une consommation excessive
  • Des pannes prématurées
  • Des risques réglementaires

Ce guide technique fournit une méthode rigoureuse pour sélectionner le fluide adapté, avec des exemples concrets de R134a, R410A, R1234ze, R32, CO₂, etc.


2. Les critères de sélection des fluides frigorigènes 🧠

2.1 Puissance et taille de l’installation

  • Capacité thermique demandée
  • Débit massique requis
  • Influence sur la taille des compresseurs et échangeurs (puisque densité ≠)

2.2 Températures de fonctionnement

  • Température à atteindre (TE, TC)
  • Impact :
    • Faible TE → faible P_sat → besoin vapeur plus volumineuse
    • Forte TC → pression + température components, exigence technique accrue

2.3 Conditions extérieures (température & humidité)

  • Influence directe sur condenseur
  • Limitations de fonctionnement : certains fluides luttent moins bien en conditions extrêmes

2.4 Type d’usage et sécurité

  • Applications : HVAC, agro, process, cryo
  • Zones avec explosivité (A2L, A3) ou risque contamination/stockage
  • Répartition entre fluide non inflammable (A1), modérément inflammable (A2L), hautement inflammable (A3)

2.5 Réglementations environnementales

  • Directive F-Gas UE : réduction des HFC → émergence des HFO et fluides naturels
  • Acceptation mondiale requise (GWP, ODP, flammabilité)

2.6 Propriétés clés à maîtriser

  • Thermodynamiques : P_sat, T_cr, enthalpie, densité
  • Transport : viscosité, conductivité, tension de surface
  • Sécurité : groupe ASHRAE, inflammabilité
  • Compatibilité matériaux/huiles
  • Prix et disponibilité

3. Zoom sur les fluides majeurs 🌡️

3.1 R134a (1,1,1,2‑Tétrafluoroéthane)

  • HFC, GWP ≈ 1430
  • Non inflammable (A1), large disponibilité.
  • Pression moyenne (TE 4 °C → P ≈ 338 kPa /* R134a data */)
  • Bien adapté à TE Moyennes, mais réglementé pour GWP élevé.

3.2 R410A (mélange R32/R125)

  • GWP ≈ 2088
  • Pression élevée (TC 46 °C → P ≈ 2.8 MPa)
  • Non inflammable (A1), très répandu HVAC.
  • Avantages performance mais soumis à réglementation HFC.

3.3 R1234ze(E) (HFO)

3.4 R32

  • HFC à GWP ≈ 675
  • Pression élevée (TE 4 °C → P ≈ 922 kPa), volumétrie efficace
  • Légèrement inflammable (A2L), souvent blend.

3.5 R744 (CO₂)

  • GWP 1, ODP zéro
  • Pressions très élevées (>60 bar), faible densité critique → échangeurs compacts
  • Non inflammable, mais technologies spécifiques requises

4. Comparaison chiffrée

FluideGWPGroupe ASHRAEP_sat à 4 °C (kPa)P_sat à 46 °C (kPa)Volumétrie* vs R134a
R134a1430A13389121×
R410A2088A19082799≈ 0.4 ×
R1234ze(E)~6A2L250686≈ 0.8 ×
R32675A2L9222862≈ 0.6 ×
CO₂1A15707300+≈ 0.3 × (critique)

* volumétrie estimée à même puissance frigorifique.


5. Stratégie de sélection : étapes recommandées ✅

  1. Analyse des besoins : débit/refroidissement, TE, conditions extérieures, GWP cible
  2. Identification des contraintes : sécurité, pression max, compatibilité, régulation
  3. Simulation de cycle via REFPROP ou CoolPack pour performance : COP, puissance, températures réelles
  4. Analyse des contraintes d’installation : équipements existants, performances attendues
  5. Étude de faisabilité technique & économique
  6. Choix final, suivi d’un plan de tests, mesurage, et ajustements

6. Cas pratiques

6.1 Petite climatisation air conditionné (10 kW)

  • Contrainte TE ≈ 7 °C, TC ambiant 35 °C
  • Options : R134a (A1/GWP élevé), R1234ze(E) (low GWP, A2L, -20 %), R32 (A2L/GWP moyen)
  • Choix probable : R1234ze(E) pour environnement durable

6.2 Chiller industriel (100 kW)

  • Si réseau existant R410A, renouvellement avec R410A jusqu’à 2025
  • Post-2025 : retrofit vers R1234ze ou CO₂ selon budget/pression

7. Évolutions et perspectives

  • Remplacement progressif des HFC par HFO & fluides naturels
  • Blends hybrides (R448A, R454B…) pour compromis GWP/performance
  • Solutions CO₂ et NH₃ pour gros systèmes industriels
  • Automatisation IA optimisant pressions/suivi énergétique
  • Surveillance IoT temps réel pour sécurité A2L

8. Le choix du fluide frigorigène

C’est un arbitrage technique, environnemental et économique. En 2025, les fluides à faible GWP prennent désormais le pas : R1234ze, R32, CO₂. Cependant, les HFC restent temporaires pour des systèmes existants. Une méthode rigoureuse (besoins, simulation, tests) alliée à une veille réglementaire garantit un choix optimisé, performant et durable.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Pipe & Accessoires du Circuit Frigorifique : Fondamentaux Techniques, Choix Scientifiques & Maintenance

Découvrez tout sur la tuyauterie, les filtres, manomètres, vannes et équipements de sécurité d’un circuit frigorifique : matériaux, dimensionnement, diagnostics, maintenance…


1. Pourquoi la tuyauterie et les accessoires méritent toute votre attention

Le circuit frigorifique ne se limite pas aux compresseurs, évaporateurs ou condenseurs. La tuyauterie et les accessoires forment l’ossature essentielle qui relie et met en sécurité l’ensemble.

Négligées, les fuites, ruptures ou erreurs de conception dans ces éléments peuvent causer des pannes, des pertes d’efficacité, des risques de sécurité ou de non-conformité réglementaire.

Cet article structuré et optimisé SEO vous propose :

  1. Les matériaux adaptés et règles dimensionnelles
  2. Les filtres, pièges et manomètres indispensables
  3. Les vannes, pressostats, soupapes : choix technique et fonction
  4. Les normes, sécurité et maintenance 4.0
  5. Des études de cas et bonnes pratiques d’installation

2. Matériaux et dimensionnement de la tuyauterie

2.1 Métaux usuels selon nature du fluide & pression

  • Cuivre (R600 à 25 bar) : léger, bon transf. thermique, utilisé jusqu’à 50 °C.
  • Acier doux S235, S355 (>25–40 bar, CO₂, NH₃) : robuste, soudable, isolable.
  • Inox 316L/304 : résistant corrosion, fluides agressifs, appli.for cryogénie.
  • Aluminium (moins courant) : léger mais coûteux, utilisé parfois sur armoires mobiles.

2.2 Calibrage volumétrique et perte de charge

Objectif : maintenir des vitesses comprises entre :

  • Vapeur : 2–5 m/s
  • Liquide : 0,3–1 m/s

Formule pour perte de charge sur ligne horizontale ou verticale :

  • f : coefficient de friction selon rugosité
  • ρ : densité du fluide
  • ΔP max conseillé : < 0,1 bar par 10 m

2.3 Isolation thermique

Indispensable pour éviter condensation ou gel :

  • Mousse NBR-éthane (ép. 13–19 mm) pour TE positive
  • Argile expansé / polyuréthane rigide pour TE négative, cryo
  • Aluminium prélaqué ou film reprise, pour durabilité

3. Filtres, Pièges à huile & Déshydratants

3.1 Filtres déshydratants (média p.p.mm)

  • Retiennent humidité et acidités (silica gel, molecular sieve)
  • À dimensionner selon volume d’huile réfrigérant et débit…
  • Changement recommandé tous les ans ou dès perte de pression > 0,2 bar

3.2 Pièges à huile

  • Collecter l’huile désinjectée des compresseurs lubrifiés
  • Types : chambre collectrice, drain gravitaire ou condensateur centrifuge
  • Vidange automatique ou manuelle

4. Manomètres, Capteurs & Sondes

4.1 Manomètres

  • DN40–63, boîtier acier inox, gamme ±50 bar, IP65
  • Échelles duales (bar/psi) avec marqueurs points de fonctionnement
  • Clapet à diaphragme recommandé sur réseau haute pression

4.2 Pressostats & sondes

  • Pressostat HP/BP réglables (rouge = HP, bleu = BP)
  • Sonde PT100, thermocouple ou capteur numérique
  • Interface alarmes, automate, supervision IoT ou SCADA

5. Vannes & Robinetterie technique

5.1 Vannes de service

  • Robinet à boisseau sphérique (DN 15–50), service humide
  • Régulation via vannes 2 voies M‑port avec actionneur sur commande PID
  • Sécurité : vanne anti-retour, clapet anti-décharge, régulateur de pression

5.2 Vannes passe-collecteur & by-pass

  • Permettent basculer fluides, isoler un circuit ou vider partie du réseau
  • Utilisées pour maintenance sans vidanger l’ensemble

6. Équipement de sécurité & conformité

6.1 Soupapes de sécurité

  • Tarage > 1,1×PS, calibrage à l’eau selon fluide et température
  • Vérification calage tous les 5 ans, suivi PED (CE 2014/68/UE)

6.2 Pressostat de sécurité

  • Détecte surpression ou sous-p. Aspiration du circuit
  • Connecté au relais compresseur pour arrêt ou alarme

6.3 Limiteur de température ou thermocontact

  • Coupe le circuit en cas de gel, surchauffe ou température anormale

7. Bonnes pratiques d’installation

  1. Tracer la tuyauterie via calepinage (plan ISO 10628)
  2. Préférer prises de service, rebouchages pratiques
  3. Utiliser raccords soudés TIG sur inox ou NH₃
  4. Installer purgeurs sur tout point bas
  5. Prévoir flexibles certifiés sur compresseur/séparateur
  6. Tester selon EN 378 / PED : fuites, requalification, essais

8. Maintenance & Diagnostic avancé

8.1 Check-lists régulières

  • Vérifier étanchéité, corrosion, isolation
  • Tester armoires de sécurité HT/BT, pressostats, soupapes

8.2 Outils techniques

  • Caméra thermique IR pour points froids
  • Détecteur gaz électronique (NH₃, CO₂)
  • Manodétente, débitmètre pour mesure d’efficacité

8.3 Mise à jour digitale

  • QR codes sur tuyaux, scanner sur site maintenance
  • Historico GMAO : vidanges, changements filtres, calibrages

9. Cas d’étude : évolution tuyauterie sur upgrade CO₂

  • Matériau acier ≤ 40 bar
  • Soupapes tarées 43 bar réseau HPH
  • Purgeurs automatiques inox
  • Ligne aspiration + HP isolées haute performance
  • Faibles pertes; rendement +15% / COP augmenté

10. Digitalisation & futurs dispositifs

  • Capteurs de pression/température connectés (IoT LoRaWAN, NB‑IoT)
  • Jumeaux numériques vibrants et thermomécanique
  • Supervision à distance via API, alertes & optimise d’énergie

Les pipes et accessoires sont le squelette du circuit frigorifique : leur choix scientifiquement approprié garantit performance, sécurité et durabilité. Une approche rigoureuse, à la fois pédagogique et technique, permet de :

  • Maîtriser les contraintes thermiques/physiques
  • Éviter les pannes évitables
  • Répondre aux enjeux modernes (digitalisation, efficacité, conformité)

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Réservoir / Séparateur de Liquide Frigorifique : Pièce Maîtresse de la Sécurité des Circuits à Compresseur à Vis

Découvrez tout ce qu’il faut savoir sur les réservoirs/séparateurs de liquide frigorifique : leur rôle critique, les risques liés à l’injection de liquide dans un compresseur à vis, leur dimensionnement, instrumentation et intégration dans un circuit frigorifique moderne.


Dans un circuit frigorifique, chaque composant a un rôle précis et critique. Si les compresseurs, détendeurs et évaporateurs sont fréquemment mis en avant, le séparateur de liquide, aussi appelé réservoir de liquide frigorifique, est souvent sous-estimé. Pourtant, il est essentiel à la sécurité, la fiabilité et la performance, notamment sur les installations de grande puissance utilisant des compresseurs à vis ou à vis birotor.

Sa mission : éviter que du fluide frigorigène à l’état liquide ne soit aspiré par le compresseur, ce qui entraînerait des pannes majeures voire destructrices.


1. Pourquoi un séparateur de liquide ?

1.1 Le problème du fluide liquide dans un compresseur

Le compresseur, quelle que soit sa technologie (scroll, piston, vis), est conçu pour comprimer un gaz, non un liquide. L’entrée accidentelle de fluide liquide dans une chambre de compression peut provoquer :

  • Un coup de liquide (hydraulic lock) : destruction des composants internes.
  • Une usure prématurée par lavage de l’huile.
  • Une dégradation du rendement isentropique.
  • Des vibrations mécaniques anormales.

C’est pourquoi on installe un séparateur de liquide en amont du compresseur, surtout sur les systèmes où le retour d’huile et le contrôle du niveau de liquide sont critiques.


2. Fonctionnement du réservoir/séparateur de liquide

2.1 Principe de base

Le séparateur de liquide fonctionne comme un décanteur cyclonique ou gravitationnel : le fluide entre dans une cuve verticale ou horizontale. Par sa conception :

  • Le gaz s’échappe par le haut, vers l’aspiration du compresseur.
  • Le liquide, plus lourd, reste au fond du réservoir.

Il est ensuite évacué ou régulé par un système de retour de liquide ou d’huile, souvent via un détendeur ou un injecteur motorisé.

2.2 Éléments internes

Un séparateur moderne intègre :

  • Plaques de séparation ou chicanes.
  • Déflecteurs pour casser la vitesse du fluide.
  • Filtres ou tamis anti-mousse.
  • Orifices de mesure pour capteurs (pression, température, niveau).
  • Dispositif de purge ou vidange.

3. Intégration dans un circuit frigorifique

3.1 Positionnement dans le schéma

Le réservoir se situe en amont du compresseur, après l’évaporateur, en sortie de ligne d’aspiration. Il peut être :

  • Vertical : pour les groupes compacts.
  • Horizontal : pour les installations au sol ou en sous-station.

3.2 Association typique

Il est couramment utilisé avec :

  • Compresseurs à vis ou bivis : plus sensibles aux liquides.
  • Centrales frigorifiques multi-évaporateurs.
  • Systèmes indirects avec retours multiples.
  • Circuits NH₃ / CO₂ : à forte densité énergétique.

4. Capteurs et instrumentation

4.1 Capteur de niveau

Il est impératif de contrôler le niveau de liquide :

  • Capteur capacitif ou à flotteur magnétique.
  • Transmetteurs 4-20 mA reliés à l’automate.
  • Détecteurs de seuil haut/bas pour sécurités.

4.2 Pressostat et manomètres

  • Pressostat HP/BP pour détecter un refoulement ou une surpression.
  • Sondes PT100/PT1000 pour température du fluide.

4.3 Alarme coup de liquide

  • Détection par capteur de vibration, surconsommation moteur, ou anomalie isentropique.
  • Enclenchement automatique du by-pass, arrêt du compresseur, ou déclenchement d’une purge automatique.

5. Dimensionnement et calculs

5.1 Volume utile

On estime le volume du séparateur en fonction de la capacité de fluide contenu dans l’évaporateur et la ligne d’aspiration :

V.utile ≥ 3 × V.liquide_retour

Exemple : si un évaporateur contient 3 litres de R134a à l’arrêt, on choisira un séparateur de 9 litres au minimum.

5.2 Temps de décantation

On vise un temps de séparation > 3 secondes, basé sur le débit gaz :

t = V / V˙gaz ≥ 3 st

Avec :

  • V = volume du réservoir (m³)
  • V˙gaz = débit volumique d’aspiration (m³/s)

5.3 Pression maximale admissible (PS)

Conformément à la directive européenne PED :

  • PS ≥ 1.5 × pression de service.
  • Réservoirs classés selon la catégorie (I à IV) → déclaration CE, essais sous pression, marquage.

6. Problèmes typiques et solutions

ProblèmeCause probableSolution
Retour de liquide au compresseurNiveau mal régulé, capteur HS, vanne bloquéeContrôle instrumentation, purge manuelle
Réservoir plein à l’arrêtMauvais dimensionnement, clapet HSAugmenter volume, installer by-pass
Vibration du compresseurInjection périodique de liquideDétendeur mal réglé, surdimensionné
Surpression dans le réservoirVanne de refoulement obstruéeVérifier filtre, ligne de gaz, soupape
Corrosion internePrésence d’humidité, fluide polluéAnalyse fluide, ajout dessiccant

7. Maintenance préventive

7.1 Fréquence recommandée

  • Visuelle hebdomadaire : fuites, corrosion, vibrations.
  • Mensuelle : contrôle du niveau, purge, test capteur.
  • Annuelle : requalification de pression, nettoyage interne.

7.2 Bonnes pratiques

  • Vidanger toujours sous pression contrôlée.
  • Ne jamais ouvrir un réservoir sans l’avoir isolé.
  • Vérifier les capteurs avec simulateur analogique (4–20 mA).
  • Tester l’ouverture de la soupape de sécurité.

8. Modernisation et innovations

8.1 Capteurs intelligents

  • Capteurs de niveau LoRa ou Modbus TCP/IP.
  • Surveillance à distance via SCADA ou Cloud.
  • Alarmes par SMS / API webhook.

8.2 Matériaux nouvelle génération

  • Inox 316L : meilleure résistance à l’ammoniac et aux nettoyages chimiques.
  • Revêtements internes antifouling.
  • Réservoirs multicouches thermiques (isolation passive).

8.3 Intégration dans les GMAO

  • Identification par QR code.
  • Liaison avec la base de données maintenance : date dernière purge, calibration, anomalies.

9. Normes et sécurité

9.1 Normes applicables

  • EN 13445 (appareils sous pression non soumis à flamme)
  • EN 378 (sécurité des systèmes frigorifiques)
  • Directive PED 2014/68/UE : certification CE, requalification périodique

9.2 Obligations légales

  • Fiche d’identité du réservoir (volume, PS, T°)
  • Journal de bord maintenance
  • Soupape tarée, vérifiée tous les 5 ans
  • Inspection visuelle et endoscopique si > 50 L

Le réservoir/séparateur de liquide frigorifique est un gardien de la sécurité du compresseur. Trop souvent négligé ou mal dimensionné, il peut pourtant éviter les dégâts majeurs liés aux coups de liquide. Dans une logique d’efficacité énergétique, de performance opérationnelle et de conformité réglementaire, il doit être intégré avec rigueur, contrôlé régulièrement, et surveillé intelligemment.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Évaporateur Frigorifique : Comprendre, Dimensionner et Optimiser – Guide Technique Complet

Découvrez tout sur l’évaporateur frigorifique : formats (tubulaire, plaques, soudées), fonctionnement (TE, sous-refroidissement, surchauffe), dimensionnement, diagnostics pannes, maintenance et optimisation énergétique.


L’évaporateur frigorifique est au cœur d’un circuit frigorifique : il transforme le fluide liquide en vapeur en absorbant la chaleur de l’environnement ou d’un fluide secondaire. Cet échange thermique est crucial pour le bon fonctionnement industriel : climatisation, process agroalimentaires, pharmaceutiques, etc.

Sa complexité technique nécessite une maîtrise poussée pour garantir performance, fiabilité, régulation thermique et efficacité énergétique. Cet article de 2000 mots est conçu pour :

  1. Expliquer les différents formats et leurs applications
  2. Détailler les paramètres essentiels : TE, sous-refroidissement, surchauffe
  3. Introduire le dimensionnement scientifique
  4. Diagnostiquer les pannes courantes
  5. Définir les bonnes pratiques de maintenance
  6. Proposer des voies d’optimisation et de modernisation

1. Formats d’évaporateurs : tubulaire, plaques et soudés

1.1 Évaporateur tubulaire

  • Conception : tubes (cuivre/acier inox) immergés, souvent à brides
  • Avantages : échange large, nettoyable, simple à contrôler
  • Applications : process industriels, centrales de refroidissement
  • Limites : encombrement important, inertie thermique élevée

1.2 Évaporateur à plaques

  • Conception compacte : plaques superposées, étanchéité par joints
  • Avantages : très élevé coefficient d’échange (U), faible volume
  • Applications : climatisation, espaces confinés
  • Limites : sensibilité aux colmatages, maintenance délicate

1.3 Évaporateur à plaques soudées

  • Idem mais sans joints, soudure laser ou haute pression
  • Avantages : résistant à hautes pressions, haute température
  • Applications : cryogénie, process exigeants
  • Limites : coût plus élevé, pas réparable

2. Paramètres clés : TE, sous-refroidissement & surchauffe

2.1 Température d’évaporation (TE)

  • Indique la pression régnant dans l’évaporateur (P_sat) selon fluide
  • TE déterminée pour assurer efficacité et éviter injection liquide
  • Ex : R134a à 0°C ↔ P = 3,5 bar

2.2 Sous-refroidissement (SR)

  • Définit le delta T entre température de condensation et départ liquide
  • Indispensable pour éviter dilution, assurer régulation, optimiser inertie

2.3 Surchauffe (SV)

  • Réglée à la sortie de l’évaporateur via détendeur (TXV/EEV)
  • Valeur recommandée : 4–8 K selon compresseur et application
  • Trop élevée = perte de performance, trop basse = risque liquide au compresseur

3. Dimensionnement scientifique

3.1 Calculez la puissance thermique (Q)

Q=m×(h vapeur_sat−h liquide_sat)

  • m˙ : débit massique du fluide (kg/s)
  • h : enthalpies au point d’entrée/sortie

3.2 Évaluez la surface d’échange (A)

A = Q / (U⋅ΔT-LM)

  • U : coefficient transfert (W/m²·K)
  • ΔT_LM : gradient logarithmique entre fluide extérieur et évaporateur

3.3 Estimations rapides

  • Tubulaire : 200–500 W/m²·K
  • Plaques : 800–1500 W/m²·K
  • Sélection selon dimension, coût, compacité

3.4 Aspects dynamiques

  • Vitesse fluide optimisée (0.3–1 m/s liquide and 1–3 m/s vapeur)
  • Pression de chute maîtrisée (<0.1 bar)

4. Diagnostics de pannes

SymptômeCause potentielleConséquences
Température d’évaporation trop élevéeFlux insuffisant, compresseur sous-dimensionnéPertes de rendement, sous-refroidissement
Glace partielleSur-refroidissement insuffisant, humidité bétonObstruction, surchauffe
Surchauffe excessiveMauvaise régulation du détendeurRécupération inefficace de la chaleur
Dépôts et encrassementsFluide contaminé, eau, huiles, poussièresPerte de capacité et colmatage
CorrosionEau libre, pH inadaptéFuite, rupture

5. Maintenance préventive et corrective

5.1 Vérification régulière

  • Nettoyage visuel, vérification du drainage
  • Mesure temperatures : TE, SV, TEV, retour fluide liquide

5.2 Interventions planifiées

  • Nettoyage chimique ou vapeur
  • Intervention sur joints et tuyauterie
  • Contrôle des valves et détecteurs

5.3 Contrôle technique

  • Relevé en charge, test d’étanchéité
  • Analyse fluide (H₂O, huile, pression)
  • Mesures audit énergétique

6. Innovations et optimisation énergétique

6.1 Optimisation du débit

  • Installation de vannes 2 voies, régulation PID
  • Pilotage automatique selon température globale

6.2 Free cooling & récupération thermique

  • Lien avec PAC ou circuits d’eau chaude
  • Récupération calorique pour process ou chauffage

6.3 Surveiller en temps réel

  • Intégration IoT : capteurs TE/SV, alertes automatiques
  • Jumeaux numériques pour simuler et prédire pannes
  • Intégration à GMAO/SCADA

7. Sécurité et scalabilité

  • Pression statique < code CE/PED
  • Soupapes anti-retour, regards de sécurité, valves d’équilibrage
  • Documentation HMT, suivi révisions, certifications ISO

L’évaporateur frigorifique

Il est à la fois simple et technique : sa performance repose sur la compréhension du fluide, du transfert thermique, et du dimensionnement rigoureux. Avec rigueur scientifique et maintenance proactive, il devient un pilier fiable, économique et durable d’un système frigorifique performant.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Détendeur / Vanne d’Expansion Frigorifique : Le Cerveau Thermodynamique du Circuit Froid – Rôle, Types, Fonctionnement, Optimisation

Plongez au cœur des vannes d’expansion frigorifiques (thermostatiques, orifice fixe, électroniques). Guide technique complet : fonctionnement, critères de choix, dimensionnement, diagnostic pannes et bonnes pratiques de maintenance.


1. La vanne d’expansion, cœur du contrôle de froid

La vanne d’expansion — ou détendeur — est le régulateur essentiel du circuit frigorifique. Placée entre le condenseur et l’évaporateur, elle gère le débit de fluide frigorifique selon les conditions de fonctionnement, assurant la stabilité thermique et la performance énergétique du système.

Une vanne mal dimensionnée ou défaillante induit :

  • Instabilité de la température évaporateur
  • Surchauffe ou inondation du compresseur
  • Consommation énergétique excessive
  • Usure prématurée des composants

Au programme de ce guide technique :

1. Les types de vannes : thermostatique, orifice fixe, EEV.
2. Fonctionnement et rôle de chaque vanne.
3. Principes de dimensionnement rigoureux.
4. Causes et conséquences des défaillances.
5. Stratégies de diagnostic et maintenance.
6. Optimisation pour la performance et la durabilité.


2. Panorama des technologies de vanne

2.1 Vanne thermostatique (TXV)

  • Principe : Elle détecte la surchauffe via un capillaire fixé à la sortie évaporateur. À chaleur accrue, la vanne s’ouvre pour équilibrer le débit.
  • Avantages : Régulation dynamique, coûte modéré, bien adaptée à charges variables.
  • Limites : Sensible aux variations de température ambiante, nécessite un bon réglage initial.

2.2 Orifice fixe (capillaire)

  • Principe : Flux constant selon diamètre fixe. Pas de régulation active.
  • Avantages : Simplicité, absence de maintenance, coût faible.
  • Limites : Performance optimale only à charge nominale. En partial-load, risque de gel (surchauffe ou inondation).

2.3 Vanne électronique (EEV)

  • Principe : Contrôlée via actionneur électrique ou servomoteur, piloté par un algorithme garantissant surchauffe sortante constante.
  • Avantages : Régulation ultra fine, adaptabilité aux charges, pilotable programmable via automation.
  • Limites : Coût plus élevé, alimentation/control électronique requis.

3. Fonctionnement, phénomènes physiques et rôles technique

3.1 Applications

  • Réguler précisément la pression evaporateur.
  • Maintenir la surchauffe (SH) autour de 5–8 K selon application.
  • Prévenir l’injection de liquide dans le compresseur.
  • Optimiser le COP du circuit via un réglage fin de la température d’évaporation.

3.2 Comportement optimal selon la technologie

  • Thermostatique : symbiose entre rafraîchissement et réponse aux pics de température. Idéal pour les climatisations modérées.
  • Orifice : bon pour les systèmes à charge constante (ex : congélateur industriel).
  • EEV : stable excellent, idéal pour multi-températures, froid négatif, process critiques.

4. Dimensionnement et critères techniques

4.1 Détermination du débit de réfrigérant

ÉtapesDescription
1Calculer puissance frigorifique Q demandée
2Enthalpie fluide à aspiration/hors du condenseur
3Débit massique ṁ = Q / (h_entry – h_exit)
4Choisir diamètre orifice ou capacité EEV correspondante

4.2 Paramètres essentiels

  • Pression d’évaporation nominale
  • Température évaporateur
  • Différentiel de pression admissible ΔP
  • Surchauffe nominale
  • Compatibilité fluide (R134a, R404A, R1234ze…)

4.3 Plage de fonctionnement

Adapter la vanne à des plages de charge variant de 10 % à 120% de la charge nominale pour éviter gel ou perte de capacité.


5. Dysfonctionnements, causes et conséquences

5.1 Symptômes et causes

SymptômeCause probableConséquence & impact
Surchauffe élevéeVanne colmatée / orifice bouchéFaible débit → arrêt du froid
Évaporateur inondéSurchauffe trop basse / orifice trop grandInjection liquide → casse compresseur
Oscillation températureThermostatique mal régléeInstabilité, vibrations
Mauvaise réponse à chargeVanne mécaniquement défectueusePerformance en chute

5.2 Hindrances opérationnelles

  • Diminution de COP de 5–10 % sur charges variables
  • Vidange prématurée de fluide
  • Usure mécanique accrue
  • Pannes électriques du servomoteur EEV

6. Stratégies de diagnostic et maintenance

6.1 Méthodes d’inspection

  1. Mesure ΔT entre évaporateur et aspiration
  2. Analyse visuelle moteur/servo, fuites, gel sur capillaire
  3. Test statique (orifice) : vérifier débit à ΔP connue
  4. Détection MANU automatisé (EEV)

6.2 Fréquence recommandée

  • Orifice fixe : inspection annuelle, remplacement selon besoin
  • TXV : contrôle semestriel, calibration si surchauffe varie de ±2 K
  • EEV : maintenance annuelle (électronique/servo)

6.3 Nettoyage & opération

  • Détartrer le fluide si possible (fluides propres)
  • Éviter les contaminants, capillaire bien isolé
  • Remplacer filtre fixe si induction colmatage

7. Conseils d’installation et recommandations pratiques

  • Fixer le capillaire TXV de façon stable et froidement exposé
  • Filtrer tout le fluide avant la vanne pour éviter colmatage
  • Fournir correct 24 V DC/24 VAC pour EEV
  • Réglage initial : surchauffe cible, capteur / bulbe bien collé
  • Documentation technique avec tous réglages initiaux

8. Optimisation : vers des systèmes connectés

  • Capteurs IoT : suivre la surchauffe, débimètre, optimisation via pilotage à distance
  • Jumeau numérique : simuler performance vanne selon scénarios usage, prévenir dérive
  • Maintenance prédictive : détecter baisse de performance, vibrations, retard de réponse, générer alerte

9. Étude comparative rapide

Type de vanneCharge variableCoûtMaintenancePerformance
OrificeFaibleTrès basFaibleFaible
TXVMoyenne à forteModéréMoyenneEfficace
EEVVariable & critiqueÉlevéÉlevéeOptimale

10. La vanne d’expansion est le gouvernail du circuit frigorifique :

Elle réalise la régulation en conservant les conditions d’évaporation souhaitées. Un bon choix — dimensionnement, installation, réglage — se traduit par une meilleure efficacité, moins de pannes, une consommation énergétique maîtrisée, et une fiabilité accrue.


🛠️ Vous souhaitez aller plus loin ?

  • Un calculateur interactif pour dimensionner la vanne
  • Un tableau comparatif complet des modèles TXV/EEV
  • Un visuel pédagogique explicatif
  • Une checklist de maintenance dédiée

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Condenseur Frigorifique : Clé de Voûte du Cycle de Réfrigération – Air, Eau ou Vide, Comment le Choisir et l’Optimiser

Plongez dans les détails techniques du condenseur frigorifique : fonctionnement, formes (air, eau, vide), performance thermique (TD, TC), diagnostic, dimensionnement, maintenance et optimisation énergétique.


1. Le condenseur, pilier du circuit frigorifique

Dans un circuit frigorifique, le condenseur assure la transition du fluide de l’état gazeux à l’état liquide après compression. C’est un élément capital, garant des performances du système, de sa fiabilité, de son efficacité énergétique, et donc de son coût d’exploitation.

Un condenseur mal adapté ou mal entretenu peut entraîner :

  • Surconsommation énergétique
  • Hausse du refoulement (+ dix degrés de TC = + 5 % de consommation)
  • Pannes chroniques (surchauffe, coupures mises en sécurité)
  • Endommagement prématuré du compresseur

Dans cet article, nous allons :

  1. Présenter les grandes formes de condenseurs
  2. Détailler les mesures de performance (TD, TC)
  3. Comprendre la thermodynamique impliquée
  4. Proposer une méthode de dimensionnement
  5. Détecter les causes de dérive ou panne
  6. Définir les bonnes pratiques de maintenance
  7. Proposer des pistes d’optimisation énergétique

2. Formes de condenseurs frigorifiques : air, eau, vide

2.1 Condenseur à air (air‑cooled)

  • Échange via fluides d’air ambiant soufflé par ventilateurs
  • Composé d’ailettes en aluminium/cuivre autour de tubes
  • Simples à installer, modulables, efficaces jusqu’à 35–40 °C ambiant
  • Limitations : performance chute si TC ≈ Tamb + 10 K, besoin de dépoussiérage

2.2 Condenseur à eau (water‑cooled)

  • Échange via eau douce ou glycol, dans serpentins tubulaires ou plaques
  • Performances constantes (ΔT faible), régulation aisée par débit
  • Choix idéal pour climatisation ambiante stable, grande capacité
  • Contraintes : circuit d’eau dédié, traitement, pompe, maintenance eau

2.3 Condenseur sous vide (marine/vacuum)

  • Critique en navire ou climat extrême
  • Fonctionne en pression ambiante plus basse, condensation facilisée à plus basse température
  • Optimise la performance alors que l’eau ou l’air seul ne suffisent pas

3. Performance thermique : mesurer TD et TC

3.1 Température de refoulement (TD)

  • Température à la sortie compresseur
  • Corrélée à la pression de condensation + surchauffe réchauffée
  • Objectifs : TD ≤ 110 °C (lubrifié), ≤ 150 °C (scroll sec)
  • Éloignement excessif indique mauvais échange ou faible débit fluide

3.2 Température de condenseur (TC)

  • Température du fluide juste après échange
  • Devrait se situer entre 5–15 K au-dessus de la température d’air ambiant (air‑cooled) ou ±3–5 K de la température d’eau (eau‑cooled)

3.3 Écart de températures (ΔT = TD – TC)

  • Donne la charge thermique dissipée
  • Permet d’évaluer les performances instantanées (plus ΔT est élevé, plus le condenseur lutte)

3.4 Pression de condensation

  • Déterminée par saturation du fluide à la température d’air ou d’eau ; chaque fluide a sa isotherme
  • Exemple : pour R134a, TC = 40 °C ↔ P ~ 12 bar

4. Principes thermodynamiques

Le condenseur suit la loi de Newton du refroidissement :

Q=U⋅A⋅ΔTQ = U · A · ΔTQ=U⋅A⋅ΔT

  • Q : chaleur évacuée (kW)
  • U : coefficient global d’échange (W/m²·K)
  • A : surface échange (m²)
  • ΔT : gradient thermique moyen

À débit élevé, la surface peut être plus petite ; inversement, pour ΔT faible, surface plus importante.

Calcul de dimensionnement :

  1. Calculer Q à partir des besoins frigorifiques requises
  2. Déterminer U (fournisseur ou tableau), A minimisée
  3. Définir débit d’air ou d’eau pour maintenir ΔT admissible

5. Dimensionnement pas à pas

5.1 Calcul de la puissance thermique Q

Q=m˙×(hrefoul−hliquide)Q = ṁ × (h_{\text{refoul}} – h_{\text{liquide}})Q=m˙×(hrefoul​−hliquide​)

5.2 Choix du fluide

  • R410A, R134a, CO₂, R1234ze : chaque fluide implique P‑T spécifiques, attention à l’élévation de température permise

5.3 Sélection du type de condenseur

  • Air-cooled pour charges <100 kW
  • Water-cooled pour installations centrales ou process >200 kW
  • Vacuum pour environnements extrêmes, climats chauds, navires

5.4 Dimensionnement des composants

  • Surface A = Q / (U × ΔT)
  • Débit air / eau calculé selon capacité thermique
  • Vérification pression statique (ventilateur) et perte de charge (eau)

6. Identification des dérives, pannes et dysfonctionnements

6.1 Symptômes courants

SymptômeCause potentielle
TD élevé, TC élevéVentilateur HS, colmatage ailettes
TC proche de Tamb +15 KDébit air insuffisant, mauvaise pompe
Présence d’huile au piedJoint compress…, liquide lubrifie moteur
Vibrations, ruissellementsPompe bancale, tubes endommagés
Bruit hydrauliqueCavitation dans pompe, bulle
Emballement thermiqueCondenseur sous-dimensionné

6.2 Méthodes de diagnostic

  • Relevés TD, TC, Tamb
  • Analyse vibro, test fuite radon
  • Contrôle visuel – corps de pompe, soudure
  • Test débit – comparatif condenseur/echangeur

7. Maintenance préventive et bonnes pratiques

7.1 Condenseur air

  • Nettoyage filtres et ailettes : vacuums/eco soft
  • Vérification ventilateurs, roulements, serrage
  • Réglage vitesse selon saison

7.2 Condenseur eau

  • Analyse chimique : pH 7.2‑8.5, dureté, corrosion
  • DéchargeTraps tous les ans
  • Vérification pompe, pression, débit

7.3 Tous systèmes

  • Inspection hebdo visuelle
  • Suivi mensuel thermométrique
  • Contrôles semestriels de performance

8. Optimisation énergétique

8.1 Contrôle de la vitesse de ventilation

  • PWM ou VFD pour adapter vitesse selon charge
  • Gain de CO₂ significatif (jusqu’à 30 % éco)

8.2 Free-cooling

  • Utilisation de l’air extérieur pour refroidir en mi-saison
    • Réduction de la consommation énergétique jusqu’à 70 %

8.3 Récupération de chaleur

  • Boucles eau chaude : chauffage local, sanitaire
  • Installation de PAC bi-modales

9. Sécurité et conformité

9.1 Normes et certifications

  • CE, PED pressure directive
  • EN378 (sécurité frigorigène)
  • ISO 5149 (design sécurité)

9.2 Sécurité et pression

  • Soupape de sécurité calculée
  • Capteurs de haute/basse pression
  • Raccords filetés DIN/ISO

10. Perspectives technologiques

  • Capteurs IoT TD/TC connectés pour maintenance prédictive
  • Jumeau numérique du condenseur pour suivi en temps réel
  • Compacité via échangeurs micro-canaux
  • Utilisation de fluides à faible GWP
  • Intégration SCADA/Cloud, monitoring via GMAO

Le condenseur est un élément vital d’un circuit frigorifique performant et fiable. Il nécessite :

  • Une compréhension pointue de sa thermodynamique
  • Un dimensionnement précis selon fluide et usage
  • Une maintenance constante et rigoureuse
  • Une optimisation continue grâce aux technologies numériques

Pour une efficacité durable, intégrez ses performances dans votre stratégie énergétique et maintenance 4.0.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Compresseur Frigorifique : Scroll, Vis, Piston, Rotatif… Séries, Bivis et Multicircuits Décryptés

Tout savoir sur les compresseurs frigorifiques : technologies (scroll, piston, vis, rotatif), dimensionnement en série et circuits multiples. Débit, rapport de pression et efficacité isentropique pour des applications froid industriel de pointe.


1. Pourquoi choisir le bon compresseur frigorifique ?

Dans l’industrie, de l’agroalimentaire à la pharmacie, le refroidissement fait souvent la différence entre succès et échec : régulation des températures, conservation des produits, processus sensibles… le compresseur frigorifique est au centre de cette mécanique.

Mais choisir entre scroll, piston, vis, rotatif à palette, ou configurer des séries bi‑ ou multicircuit, n’est pas un simple détail : cela conditionne les performances, la consommation énergétique, la fiabilité et la maintenance.

Cet article vous accompagne :

  1. Comprendre les grandes technologies de compresseurs
  2. Maîtriser les paramètres clés (débit, pression, efficacité isentropique)
  3. Explorer les architectures en série, bi‑ et multicircuits
  4. Dimensionner, surveiller, et optimiser pour votre application
  5. Anticiper les enjeux techniques, économiques et normatifs

2. Les technologies de compresseurs : fonctionnement et applications

2.1 Compresseur scroll

  • 2 spirales imbriquées — une fixe, une orbitale
  • Compression continue sans valve, très silencieuse, adaptée aux charges partielles
  • Faible maintenance, efficacité modérée (ηₛ ≈ 0,6–0,7)
  • Idéal en climatisation, frigoprocédés peu variables

2.2 Compresseur piston (alternatif)

  • Cylindres + pistons, souvent couplés à soupapes
  • Débit pulsé, très haute pression (jusqu’à 30 bar), large plage modulation
  • Rendement variable (ηₛ ≈ 0,5–0,6), plus bruyant, maintenance plus intense
  • Applications industrielles exigeantes (chimie, process sous vide)

2.3 Compresseur vis (monovis/Bi‑vis)

  • 2 rotors hélicoïdaux (parfois bivis pour équilibrage)
  • Débit continu, haute efficacité (ηₛ ≈ 0,7–0,8), semi-lubrifié ou sec
  • Faible vibration, adapté à charges fluctuantes, utilisé dans le froid industriel, la cryogénie

2.4 Compresseur rotatif à palette

  • Rotor excentré + palettes glissantes
  • Débit continu, faible capacité, rendement modéré (ηₛ ≈ 0,6)
  • Sensible à la lubrification, compacts, utilisés dans réfrigération embarquée

3. Paramètres critiques : débit, rapport de pression, efficacité isentropique

3.1 Débit volumétrique (m³/h)

  • Volume aspiré à pression et température d’aspiration
  • Pilier pour dimensionnement de condenseur, évaporateur, tuyauterie

3.2 Rapport pression refoulement/aspiration

  • Dépend du fluide frigorigène, TE, TC
  • Ex : R134a : 2–3, R507 : 3–4 ; impact direct sur température, puissance et compresseur

3.3 Efficacité isentropique (ηₛ)

  • Reflète la qualité du cycle de compression
  • ηₛ élevé = meilleure performance, mais souvent plus coûteux

Ces trois paramètres définissent la puissance frigorifique (kW) réalisée :
Q = ṁ × (h_refoulement – h_aspiration) × ηₛ


4. Architecture en série : performance modulable

4.1 Objectifs

  • Décompression progressive pour réduire température moyenne
  • Optimiser rendement global en deux ou plusieurs étapes

4.2 Configurations

  • Étapes en cascade (condenseur intermédiaire)
  • Tandem en haute/basse pression
  • Bivis ou scroll par rangée adaptée à régime de charge

4.3 Avantages & contraintes

  • Efficacité accrue, meilleure adaptation à TE basses
  • Complexité plus élevée, besoin de contrôle de regroupement

5. Circuits bi‑ et multicircuits : modularité et redondance

5.1 Pourquoi ?

  • Séparation des besoins par zone ou température
  • Redondance pour garantir fiabilité, reduction des arrêts

5.2 Pilotage

  • Vannes d’injection partielle
  • Régulation combinée compresseur principal/sous-fonction
  • Intégration électronique pour équilibrer charges

5.3 Exemples appliqués

  • Centrale frigorigène multi-températures (0 °C, –10 °C)
  • Installation redondante en process agro/chimie

6. Dimensionnement : méthodologie pas à pas

6.1 Définir les besoins

  • Puissance thermique exigée, TE & TC
  • Débit, pression, débit par circuit

6.2 Choisir la technologie

  • Scroll : faible puissance, charges variables
  • Vis : forte capacité, efficacité, régulation
  • Piston : haute pression, hydraulique
  • Rotary : petit volume embarqué

6.3 Vérifier les performances

  • Tester la performance ηₛ ≈ 0,7 à charge nominale
  • Répondre aux variantes TE, teff, respect des limite températures

6.4 Architecture

  • Mono, bi‑ ou multicircuit selon usage
  • Vérifier les transferts, équilibrage et sécurités

7. Maintenance préventive & corrective

7.1 Surveillance des indicateurs

  • Températures (aspiration, refoulement, huile)
  • Débit, pression, vibration
  • Analyse d’huile (H₂O, métaux, GPL)

7.2 Entretien ciblé

  • Échange d’huile selon techno (piston 500–1000 h, vis 2000 h)
  • Nettoyage condenseur, filtre à huile, séparateur
  • Calibrage des régulateurs, révision mécanique (coussinets, soupapes)

7.3 Diagnostic des pannes

  • Surconsommation électrique → test part load, compresseur inefficace
  • Bruit & vibration → usure rotors, jeu, déséquilibre
  • Perte de charge TE/TC → fuite, condensation, colmatage

8. Enjeux normatifs, sécurité et durabilité

8.1 Sécurité

  • Soupapes haute/basse pression, soupapes thermique, capteurs T/P

8.2 Normes

  • ATEX, CE, PED, ISO 5149, EN 378 pour sécurité frigorigène
  • Qualité & efficacité selon EN 14511/12831

8.3 Durabilité

  • Sélection de fluides à bas GWP (R1234ze, R744)
  • Optimisation COP (>4–6), récupération de chaleur
  • Surveillance leak via détection F-gaz

9. Perspectives technologiques et digitalisation

  • Comptage IoT, analyse prédictive, alertes en temps réel
  • Jumeaux numériques des compresseurs
  • Intégration GMAO, supervision cloud
  • Récupération passive (free cooling), énergies alternatives hybrides

10. Choisir, dimensionner, entretenir un compresseur frigorifique :

  • Requiert compréhension des technologies (scroll, vis, piston, rotatif)
  • Combine connaissance des paramètres clés (débit, rapport pression, efficacité)
  • Nécessite maîtrise des architectures en série et multi-circuits
  • Engage des pratiques de maintenance et conformité adaptées
  • Appelle à l’usage des technologies digitales pour fiabilité, performance, durabilité

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

De l’air comprimé au froid industriel : maîtriser un circuit frigorifique complexe

Explorez en détail le fonctionnement d’un circuit frigorifique industriel : composants clés, dimensionnement selon le fluide, diagnostic des pannes, maintenance préventive et corrective. Un guide technique complet pour les professionnels de l’agroalimentaire, pharma, chimie et HVAC.


1. Un circuit au cœur de vos process industriels

L’air comprimé est un pilier industriel : il actionne vannes, vérins, outils pneumatiques. De l’autre côté, le froid industriel — via les circuits frigorifiques — est crucial pour le conditionnement, la conservation et le contrôle thermique. Une panne ou une dérive de température peut coûter très cher, par exemple dans la chaîne du froid agroalimentaire ou les salles blanches pharmaceutiques.

Pourtant, le circuit frigorifique est souvent sous-estimé : composants mal dimensionnés, choix de fluides inappropriés, maintenance insuffisante … autant de sources de dérives et pannes.

Dans ce guide, nous allons :

  1. Décortiquer les composants clés d’un circuit frigorifique.
  2. Appréhender les défis techniques du dimensionnement selon le fluide.
  3. Diagnostiquer les pannes : symptômes, causes et conséquences.
  4. Optimiser la maintenance : préventive et corrective.
  5. Choisir et dimensionner un circuit adapté à vos besoins.

2. Composants essentiels d’un circuit frigorifique

2.1 Le compresseur

Cœur du système, il aspire le fluide traversant l’évaporateur, le comprime pour atteindre la pression de condensation souhaitée.

  • Technologies : scroll, vis, piston, rotatif.
  • Critères : débit volumétrique, puissance absorbée, rapport e/s pression, efficacité isentropique.

2.2 Le condenseur

Il refoule la chaleur contenue dans le gaz comprimé, le condensant en liquide.

  • Types : air-cooled, water-cooled, vacuum.
  • Paramètres clés : efficacité thermique, diff. de température condenseur, débit fluide caloporteur.

2.3 La vanne d’expansion ou détendeur

Régule l’arrivée de fluide vers l’évaporateur.

  • Versions : orifice fixe, thermostatique, électronique (EEV).
  • Fonction critique : stabilise la pression d’évaporation, évite l’inondation ou le givrage.

2.4 L’évaporateur

Assure le transfert frigorifique en vaporisant le fluide sous basse pression.

  • Conception : échangeurs tubulaires, à plaques.
  • Paramètres de fonctionnement : température d’évaporation, sous-refroidissement, surchauffe.

2.5 Le réservoir/séparateur liquide

Permet de stocker du fluide liquide en évitant l’injection directe au compresseur.

  • Indispensable pour les compresseurs à vis ou grand flux.
  • Sécurité : protège de la cavitation et des chocs liquide.

2.6 Tuyauterie et accessoires

  • Piping haute/ basse pression : cuivre, acier, inox selon pression et fluide.
  • Accessoires : filtres, pièges à huile, vanne service, soupapes de sécurité, manomètres, pressostats.

3. Dimensionnement selon le fluide frigorigène

3.1 Choisir le bon fluide

  • Critères : pressions d’opération, compatibilité matériaux, GWP, sécurité.
  • Exemples : R134a, R410A, R1234ze, R744.
  • Conséquences : impact sur dimension compresseur, condenseur, tuyauterie.

3.2 Calibrer le débit du compresseur

  • Calcul basé sur les besoins frigorifiques (kW), enthalpie du fluide, efficacité du cycle.
  • Souvent surdimensionné de +10 à +20 % pour absorber les variations de charge.

3.3 Dimensionner condenseur et évaporateur

  • Condenseur : surface échange, débit d’air/eau, perte de charge.
  • Évaporateur : surface, débit froid, ΔT de chauffe.

3.4 Sélection de la vanne

  • Assurer une surcharge (surchauffe) de 5 K environ pour sécuriser la compression.
  • Lors d’alternance, préférer une vane EEV pour meilleure régulation.

3.5 Tuyauterie

  • Diamètres conçus pour éviter bruits, perte de charge excessive.
  • Respect des normes (ASME, BS, EN) sur pression/température.

4. Identifier et diagnostiquer les pannes

SymptômeCauses possiblesConséquencesDétection technique
Température de refoulement trop élevéSurchauffe, débit liquidien, débit air irrégulierUsure compresseur, efficacité réduiteManomètre, sonde t°, vibration
Pression basse d’aspirationFuite, vanne bloquée, asp. encrasséeFroid insuffisant, combustion liquideAnalyse P/T aspiration, traceurs fuite
Glace sur condenseurVentilation bloquée, fluide bas & condenséPerte rendement, risque de gelThermomètre condenseur, inspection visuelle
Plateau huileux dans réseauSéparateur saturé, fuite huile-compresseurPollution gouttelette, risques explosionTest huile réseau, huile dans purge, microscope
Vanne mal ajustéeCDC trop faible ou trop élevéGivrage, pulsation débitMesure ΔT évaporateur, observation givrage

5. Maintenance à adopter

5.1 Préventive

  • Révision compresseur : température, pression, vibr.
  • Nettoyage condenseur, vérification correcte flux.
  • Vérification givrage évaporateur, nettoyage check valves.
  • Vérification état vanne expansion, nivellement puis purge seul.
  • Dicharge fluide, analyse huiles, désintégration inévitable.

5.2 Corrective

  • Ajuster CDC en cas givrage.
  • Purge liquide en cas d’injection.
  • Régénération ou remplacement cartouches hygrométriques.
  • Recalibrage pression fluide, régler pression soupapes.

6. Dimensionner pour vos besoins

6.1 Evaluer capacité

  • Débit = besoins calorifiques / (entalpie condensation – enthalpie évaporation).
  • Lecture de P-T selon diagramme.

6.2 Sécuriser compresseur

  • Prendre en compte surcharge, température, type fluide.
  • Exemple pratique : détermination du débit selon débit d’eau/rendement COP.

6.3 Surveiller flux

  • Installer débitmètre avec manomètres pour suivi performance.
  • Vérifier loss load vs full load.

7. Cas spécifiques : agroalimentaire / pharma

  • Norme ISO 8573–1 / classe 1 pour air comprimé.
  • RGPD et H1, contact alimentaire, explosion à vapeur.
  • Documentation traceable dans GMAO, certification NF, FDA…

Un circuit frigorifique performant exige :

  • Une connaissance fine des composants et caractéristiques thermodynamiques.
  • Un dimensionnement rigoureux, calibré selon fluide et environnement process.
  • Un diagnostic précis des pannes pour fiabilité et disponibilité machine.
  • Une maintenance proactive, planifiée, documentée.
  • Une adaptation technique aux normes et applications spécifiques.

Maîtriser ces sujets, c’est garantir des installations fiables, sûres, économiques et conformes.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Le Circuit Frigorifique Industriel Décrypté : Composants, Dimensionnement, Pannes et Maintenance

Découvrez en détail les composants essentiels d’un circuit frigorifique industriel, leurs bonnes pratiques de dimensionnement selon le fluide, les causes de pannes courantes, et les méthodes pour les identifier et maximiser la disponibilité par la maintenance proactive.


1. De l’air comprimé au froid industriel, une maîtrise technique essentielle

Dans de nombreuses industries — agroalimentaire, pharmaceutique, chimie, HVAC — le circuit frigorifique est vital pour le contrôle des processus, le confort, et la conservation des produits. Pourtant, sa complexité le rend souvent sous-estimé, avec des pannes coûteuses ou des performances dégradées.

Ce guide technique et pédagogique vous permettra de :

  1. Comprendre les composants clés d’un circuit frigorifique.
  2. Appréhender les enjeux du dimensionnement selon le fluide frigorigène.
  3. Identifier les causes et conséquences des pannes.
  4. Mettre en place des pratiques de maintenance préventive et corrective.
  5. Choisir et dimensionner le bon circuit selon vos besoins.

2. Panorama technique des composants du circuit frigorifique

Un circuit frigorifique se compose de six éléments essentiels :

2.1 Compresseur

Compresse l’évaporateur pour élever la pression et la température du fluide gazeux.

  • Types : scroll, vis, piston, rotatif à palette.
  • Paramètres critiques : débit (m³/h), rapport pression aspiration/décharge, efficacité isentropique (ηₛ).

2.2 Condenseur

Refroidit et condense le fluide de l’état gazeux à liquide.

  • Formes : à air (radiateur), à eau (échangeurs) ou à vide (marins).
  • Performance mesurée via les températures de décharge et de condenseur (TD et TC).

2.3 Détendeur / vanne d’expansion

Contrôle le passage de fluide vers l’évaporateur.

  • Types : thermostatique, à orifice fixe, électronique EEV.
  • Rôle crucial sur la stabilité de l’évaporateur.

2.4 Évaporateur

Fait passer le fluide de liquide à vapeur en absorbant la chaleur.

  • Formats : tubulaire, à plaques, à plaques soudées.
  • Conditions de travail : température d’évaporation TE, sous-refroidissement SR, surchauffe SV.

2.5 Réservoir/séparateur liquide

Occasionnellement présent, surtout avec compresseur à vis.

  • Permet d’éviter l’injection de liquide au compresseur.
  • Mesure le niveau via capteurs pressostat/liquide.

2.6 Pipe et accessoires

Réseau inclut :

  • Tuyauterie vapeur/liquide (acier, cuivre, inox selon pression/gaz).
  • Filtres déshydratants, pièges à huile, manomètres, valves de service.
  • Équipements de sécurité : pressostat haut/bas, soupape sécurité, limiteur de température.

3. Dimensionnement : calibrage critique selon le gaz frigorigène

Un circuit sur- ou sous-dimensionné induit une perte d’efficacité, des pannes, et des surcoûts énergétiques.

3.1 Sélection du fluide frigorigène

Exemples :

  • R134a (modéré GWP, sécurité), R410A (HVAC, haute PRESS), R1234ze (low GWP).
    Chaque fluide impose contraintes température-pression, combustibilité, viscosité, densité.

3.2 Choix de compresseur

  • Débit volumétrique à TE et TP
  • Puissance absorbée estimée : P = (Q·cp) / ηglobal
  • Températures de refoulement à surveiller (TD < 110–120 °C)

3.3 Choix de condenseur

  • ID des ailettes et débit liquide requis
  • Débit d’air/eau ou puissance calorifique nécessaire
  • Vitesse du fluide et perte de charge fluidique

3.4 Système d’expansion

  • Déterminer la position du point de fonctionnement
  • EV thermostatique calibrée selon LE et TE
  • CDC surveillé pour éviter instabilité ou inondation

3.5 Évaporateur

  • Choisir surface corps/puissance absorbée Qevap
  • Débit froid ↔ ΔT
  • Contrôle sous-refroidissement à environ 8–12 K

3.6 Tuyauterie et accessoires

  • Diamètre minimal pour maintenir vitesse <2 m/s (vapeur) ou <0.5 m/s (liquide)
  • Pipe horizontal/pente, matériaux compatibilité avec le gaz, soudure en accord ASME/RF…
  • Filtre déshydratant quantifié selon volume liquide

4. Pannes classiques : causes, symptômes & diagnostic

Une approche scientifique permet de diagnostiquer efficacement les dysfonctionnements.

SymptômeCause possibleConséquencesMéthode de diagnostic
Surchauffe refoulementCompression adiabatique trop rapide, TE trop basEndomm. soupape, hausse consommationAnalyse P-T au compresseur
Glace sur condenseurVentilation ou débit eau insuffisantsDiminution condensation, surconsommationVérifier température refoulement, ventilateur
Basse pression d’aspirationMauvaise détente, fuite, hygrométriePerte de froid, instabilité lourdeΔP condenseur–évaporation, manomètre d’aspiration
Brouillard huileux en sortieSéparateur saturé ou EV bloquéePollution réseauInspection visuelle + test débit absolu
Vibrations et bruit persistantAccumulation de liquide, rotors instablesUsure mécaniqueDétecteur vibration, test de résonance
Blocage ou coupure compresseurPressostat HS, limite thermique, glaceArrêt total machineAnalyse événements + sécurité enclenchée

5. Maintenance préventive : planification et bonnes pratiques

Une maintenance bien structurée est le pivot d’un système résilient.

5.1 Table de fréquences recommandées

ComposantInspectionFréquence recommandée
CompresseurTempératures, vibrations, niveau huileHebdo (auto), mensuel (tech)
CondenseurNettoyage des ailettes, débit air/eauMensuel (poussière), annuel (nettoyage complet)
ÉvaporateurDétection de givrage, fuiteHebdo inspections + viralisation selon production
Vanne d’expansionPrésence d’huile sur la tigeTrimestriel + après 2000 h
Tuyauterie/accessoiresFuites, corrosion, secu., pressionAnnuel
Fluide frigorigèneAnalyse de charge, humidité, GWP/compositionTous les 2 à 5 ans (audit environnemental)

5.2 Checklist intellectuelle

  1. Relever P et T à différentes positions
  2. Vérifier ΔT aspiration/refoulement
  3. Contrôler l’huile compresseur (viscosité, contamination)
  4. Inspecter sécheurs & filtres déshydratants
  5. Surveiller pression aspiration pour fuite
  6. Analyser condenseur/évaporateur (fluide perdu ou saturation)

5.3 Documentation & traçabilité

  • Utiliser GMAO pour enregistrer toutes interventions
  • Relier maintenance aux datas du jumeau numérique (section future)
  • Automatiser alerte de maintenance via API

6. Comment bien dimensionner votre circuit selon le fluide

6.1 Propriétés thermodynamiques du gaz

  • Cycle frigorifique déterminé par P-T diagramme: aspiration → condensation → détente → évaporation → compression.
  • Plus la TE est basse, plus le volume aspiré est important, et donc le compresseur doit être plus dimensionné.

6.2 Impact sur dimension des composants

  • Vapeur plus dense → plus petit flux, plus grosse poudre de tuyau et compresseur
  • Températures élevées → stress sur condenseur et compresseur
  • HFC, HFO, HFO/HFC blend → pression aspirante plus élevée → compresseur plus efficace/évolutif

6.3 Exemples chiffrés

  • R134a vs R410A : pression de condensation différente de 18 bar vs 26 bar
  • Pour dimension évaporateur, enthalpie latente de R134a (121 kJ/kg) vs R1234ze (198 kJ/kg) → surface différente

7. Recommandations techniques / pédagogiques

  • Toujours utiliser des logiciels de simulations numériques et calculs par éléments finis …
  • Surdimensionner de 10 à 20 % la puissance de compresseur pour pic charge
  • Installer pressostats avec hystérésis réglable pour plus de productivité
  • Former techniciens au calcul P-T, lecture de diagrammes P-h
  • Installer systèmes IoT pour remontée temps réel pression/température
  • Segmenter maintenance suivant criticité de l’application (FDA, agro…)

Un circuit frigorifique maîtrisé = performances durables

Un circuit bien conçu, bien dimensionné et bien entretenu offre :

  • Une fiabilité accrue
  • Des économies d’énergie significatives
  • Moins de pannes et plus de disponibilité
  • Respect des normes environnementales (F-gaz, HFC, HFO…)

✅ L’approche scientifique, combinée à une rigueur pédagogique et technique, est la clé pour transformer une installation frigorifique en un outil stratégique de productivité.

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : ingénerie

Lien : Air Comprimé

Lien : Froid Industriel

Lien : Le Cercle Vertueux en Industrie : L’Écologie au Cœur des Fluides Industriels

Lien : Courroies Trapézoïdales en Industrie : L’Art de Transmettre la Puissance avec Précision

Lien : Optimisation de la Stabilité Industrielle : Lutte Efficace Contre les Vibrations des Machines


Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com

Fluides Industriels et Révolution Digitale : Ce qui va changer (et ce que nous allons vous proposer au cour des 3 prochaines années)

Découvrez comment Envirofluides.com et Demeter-FB.fr anticipent la révolution numérique dans le secteur des fluides industriels : IoT, IA, maintenance prédictive, jumeaux numériques, plateformes intelligentes… Le futur commence maintenant.


Le secteur des fluides industriels entre dans une nouvelle ère

Air comprimé, vide industriel, vapeur, eau glacée ou thermique, huiles techniques… Ces fluides industriels, omniprésents dans les usines, voient leurs exigences de performance et de fiabilité évoluer rapidement. Portée par la transformation numérique, une révolution est en cours : l’intégration massive de capteurs intelligents, l’explosion des datas, et la généralisation de l’IA prédictive.

Dans ce contexte, les attentes de vos clients vont changer radicalement dans les 3 prochaines années. Et nous aussi.

👉 Le groupe Envirofluides (via www.envirofluides.com, www.exafluids.com, www.sitimp.com) et sa plateforme de contenus et de formation Demeter-FB.fr se transforment pour vous accompagner dans cette nouvelle génération d’industrie.

Dans cet article, on vous explique :

  • Ce qui va réellement changer pour nos clients industriels
  • Ce que nous allons mettre en place pour vous accompagner
  • Comment anticiper ces mutations pour rester compétitif

I. La généralisation de l’IoT : capteurs intelligents partout, pour tout

L’Internet des Objets (IoT) devient accessible, modulaire, et incontournable. Dans 3 ans, chaque compresseur, chaque réseau de tuyauterie, chaque filtre ou séparateur sera probablement équipé d’un capteur intelligent.

📌 Exemples concrets d’usage de l’IoT dans les fluides industriels :

  • Capteurs différentiels mesurant le colmatage des filtres en temps réel
  • Sonde de température, humidité, point de rosée sur sécheurs et échangeurs
  • Débitmètres connectés pour le suivi énergétique des réseaux
  • Capteurs vibratoires ou acoustiques pour la détection d’usure ou de fuite

🧠 Ce que les clients attendront :

  • Des produits déjà “IoT Ready” (compatibles Modbus, MQTT, OPC-UA…)
  • Une visualisation centralisée de leur parc machine (tableau de bord live)
  • Une aide à la décision basée sur la donnée, pas seulement des alarmes

📌 Notre réponse :
Nous allons progressivement équiper nos produits (compresseurs, sécheurs, filtres, etc.) de capteurs intelligents intégrés ou prêts à intégrer, avec notice d’installation, configuration facile et connectivité cloud.


II. IA prédictive généralisée : vers une maintenance proactive intelligente

L’intelligence artificielle appliquée aux données industrielles n’est plus une option. Dans 3 ans, elle deviendra une attente standard.

🧠 Cas d’usage de l’IA prédictive :

  • Anticiper le remplacement d’un filtre avant colmatage critique
  • Détecter un dérèglement anormal d’un compresseur par analyse de signatures
  • Identifier un excès de consommation d’huile ou d’air comprimé
  • Croiser les historiques pour planifier les maintenances de manière optimale

📈 Les clients industriels ne voudront plus simplement des pièces de rechange, mais des recommandations basées sur leur contexte machine réel.

💡 Notre réponse :
Nous allons lancer la plateforme “un site d’assistance virtuel « ExpertFluides” :

  • Suivi personnalisé des équipements client
  • Algorithmes d’analyse prédictive de pannes
  • Recommandations automatiques de consommables, interventions, pièces
  • Suivi énergétique des installations (indicateurs ISO 50001)

III. Explosion de la maintenance prédictive : l’interprétation des données, un nouveau métier

Avec la multiplication des capteurs, la donnée devient omniprésente. Mais une donnée brute ne vaut rien sans interprétation.

Dans ce nouveau paradigme, les industriels ne chercheront pas juste des produits, mais des partenaires capables d’analyser et de réagir rapidement.

💡 Ce qu’ils attendront :

  • Un interlocuteur technique capable de lire les tendances
  • Un service d’assistance technique proactif (alerte en cas d’anomalie)
  • Un bilan périodique de la performance de leurs équipements

🛠️ Notre réponse :
Nous mettons en place un centre d’expertise dédié à la maintenance prédictive :

  • Supervision multi-clients via dashboards IoT
  • Assistance technique connectée
  • Accès à des rapports automatiques de fonctionnement
  • Abonnement annuel à un “pack d’analyse” (avec ou sans intervention sur site)

📚 En parallèle, nous publierons régulièrement des cas clients, tutoriels et retours d’expérience sur Demeter-FB.fr pour accompagner la montée en compétence des équipes terrain.


IV. Dématérialisation et automatisation de la vente : la fin du bon de commande papier

La digitalisation des process d’achat s’accélère. D’ici 3 ans, une majorité des industriels connectera leurs ERP aux sites fournisseurs.

🔄 Les nouveaux standards :

  • Réapprovisionnement automatique via API
  • Gestion des seuils mini/maxi pour les consommables
  • Facturation et commande en EDI
  • Synchronisation des bases produits/prix/stock

📦 Notre réponse :

  • Intégration API de nos sites e-commerce avec les ERP clients
  • Plateforme de gestion des commandes récurrentes (SaaS)
  • Automatisation des propositions de pièces détachées en fonction des historiques de commande + données machines
  • Interfaces personnalisées par client (tarif, disponibilité, SLA)

V. Le groupe Envirofluides : devenir intégrateur de solutions intelligentes

✅ Ce que nous allons devenir :

Non plus seulement un revendeur de pièces, mais un intégrateur de solutions intelligentes autour des fluides industriels.

📌 Concrètement, cela veut dire :

  • Création de jumeaux numériques des équipements de nos clients
  • Suivi de leur état de santé via IA et capteurs
  • Automatisation de la maintenance préventive
  • Personnalisation des conseils techniques via plateforme cloud
  • Services premium connectés (abonnement “Smart Maintenance”)

🧠 Jumeau numérique : un nouveau service clé

Le jumeau numérique est la modélisation virtuelle d’une installation, alimentée par ses capteurs, ses historiques de maintenance et ses spécificités techniques.

🚀 Ce service permettra :

  • D’avoir une vision 360° des performances machines
  • D’ajuster les réglages pour optimiser l’efficacité énergétique
  • De simuler l’impact d’un changement de composant
  • De faciliter la maintenance par les techniciens internes ou prestataires

VI. Démocratiser la formation, l’auto-diagnostic et la FAQ intelligente

Un autre besoin fort des clients est la montée en compétence de leurs équipes.

➡️ Nous allons utiliser Demeter-FB.fr comme hub de connaissances, avec :

  • Des formations techniques en ligne sur les fluides (filtration, compresseurs, vide, air, vapeur…)
  • Des checklists intelligentes pour guider l’utilisateur dans le diagnostic
  • Une FAQ dynamique basée sur les modèles de machine, les historiques, les tickets support
  • Des webinaires mensuels animés par nos experts ou partenaires fabricants

📘 Objectif pédagogique : rendre chaque client autonome, performant et capable de dialoguer d’égal à égal avec nos techniciens.


VII. Une mise en place progressive, pensée pour vos besoins réels

Tous ces services ne seront pas lancés du jour au lendemain. Pourquoi ?

  • Parce que chaque innovation doit être testée, optimisée, industrialisée
  • Parce que chaque client a des besoins différents
  • Parce que les coûts technologiques doivent rester maîtrisés

🕒 Feuille de route indicative :

AnnéeServices disponibles
2026IoT …, FAQ dynamique, début formation en ligne
2027“un site d’assistance virtuel « ExpertFluides”, intégration API, dashboard client
2028Jumeau numérique, IA prédictive personnalisée, plateforme de supervision multi-site

Le futur est déjà là… et nous serons là pour vous guider

Dans les trois années à venir, les métiers de la maintenance, de la gestion des fluides industriels et de la logistique vont être profondément transformés par la technologie.

Nous faisons le choix de vous accompagner dès aujourd’hui, en :

  • Investissant dans des solutions IoT intelligentes
  • Développant des services à forte valeur ajoutée prédictive
  • Automatisant les interactions sans jamais perdre la relation humaine
  • Formant vos équipes pour plus d’autonomie

🧭 Notre objectif : devenir votre partenaire de confiance dans l’ère des fluides industriels intelligents.


✅ Résumé à retenir

  • 💡 En 3 ans, l’IoT et l’IA vont transformer la gestion des fluides industriels
  • 📊 Vos équipements seront connectés et vos données exploitées pour prédire les pannes
  • 🔧 Envirofluides deviendra un intégrateur de solutions intelligentes
  • 📘 Formation, jumeaux numériques, API, FAQ, services cloud : tout est en cours
  • 🚀 Le blog Demeter-FB.fr sera votre centre de savoir

Groupe d’entreprises spécialisés dans les domaines du génie climatique et des fluides industriels et plus généralement dans le B to B.

Facilite et Optimise vos projets : en vous proposant une gamme de matériel large et profonde ainsi de services associés.

Présentation générale

Singularités et spécificités

Les bons gestes pour une filtration performante et durable : Guide technique et bonnes pratiques pour prolonger la vie de vos installations

Découvrez les actions clés à adopter pour maintenir une filtration efficace dans vos systèmes industriels. Suivez les bonnes pratiques de maintenance pour éviter les pannes, optimiser les performances et réduire les coûts énergétiques.


Une filtration négligée, un système en danger

Dans les systèmes de production utilisant l’air comprimé ou des fluides industriels, la filtration joue un rôle vital. Elle protège les composants internes, améliore la qualité du fluide, réduit les pertes d’énergie et prolonge la durée de vie des installations. Pourtant, trop souvent, la filtration est reléguée au second plan, jusqu’à ce qu’un colmatage ou une panne majeure vienne rappeler son importance.

Dans cet article, nous vous proposons un guide technique complet, basé sur les recommandations des fabricants et les meilleures pratiques de maintenance. L’objectif est clair : adopter les bons gestes pour une filtration performante et durable, éviter les défaillances coûteuses, et contribuer à une démarche responsable et efficiente sur le long terme.


I. Comprendre le rôle clé de chaque élément de filtration

Avant de détailler les fréquences et les gestes recommandés, il est important de rappeler la fonction de chaque filtre dans un circuit type, notamment autour d’un compresseur d’air.

1. Le filtre d’admission

C’est la première barrière contre les particules. Il empêche la poussière, le pollen, les fibres et autres contaminants d’entrer dans le compresseur.

Problème en cas de négligence : baisse de rendement, échauffement du moteur, usure prématurée des étages de compression.

2. Le filtre à huile

Présent sur les compresseurs à vis lubrifiés, il élimine les impuretés contenues dans l’huile de lubrification, protégeant les roulements, les vis, les paliers.

Problème en cas de colmatage : mauvaise lubrification, échauffement, usure mécanique, pollution du circuit.

3. Le séparateur d’huile (ou cartouche coalescente)

Il permet de séparer l’huile de l’air comprimé en sortie de compresseur. Son efficacité détermine la pureté de l’air délivré au réseau.

Problème en cas de saturation : fuites d’huile dans le réseau, pollution des équipements, corrosion, colmatage des éléments en aval.

4. Le réseau de filtration secondaire (filtres ligne, sécheurs, purgeurs)

Ils conditionnent la qualité d’air finale (selon ISO 8573-1) en éliminant particules fines, eau, aérosols, vapeurs d’huile.


II. Les fréquences recommandées : agir au bon moment

Une bonne maintenance repose sur l’anticipation. Voici les fréquences recommandées par les professionnels de la filtration :

ActionFréquence recommandée
✅ Vérification du filtre d’admissionTous les mois (visuel + mesure pression si possible)
♻️ Remplacement du filtre à huileToutes les 1000 heures (ou selon plan constructeur)
🔄 Remplacement du séparateur d’huileEntre 1000h et 4000h selon conditions & type de filtre
🧼 Nettoyage et contrôle du circuitÀ chaque maintenance (vannes, bypass, purgeurs…)
📸 Photo de la plaque signalétiqueAvant chaque commande de consommables/pièces

🔧 Astuce pro : la photo de la plaque signalétique (numéro de série, modèle exact) garantit l’identification correcte des pièces de rechange, évite les erreurs et accélère la livraison.


III. Pourquoi ces gestes sont-ils cruciaux ? (avec données techniques à l’appui)

1. Préserver la performance énergétique

Un filtre colmaté peut augmenter la perte de charge ΔP dans le système, forçant le compresseur à compenser. On estime qu’une élévation de 0,5 bar peut entraîner jusqu’à +10 % de consommation électrique.

➡️ Conséquence : sur un compresseur de 90 kW fonctionnant 4000 h/an, cela peut représenter jusqu’à 3600 € d’électricité perdue par an.

2. Réduire les risques de panne et d’usure

Des impuretés mal filtrées (poussières > 10 µm, aérosols huileux…) peuvent :

  • Endommager un actionneur pneumatique en quelques jours
  • Colmater les échangeurs à plaques ou sécheurs frigorifiques
  • Encrasser les tuyauteries, provoquant des condensats stagnants

📊 Étude technique : 1 mg/m³ d’huile dans un réseau d’air comprimé suffit à polluer un robot de peinture ou une ligne agroalimentaire, causant des pertes de production majeures.

3. Allonger la durée de vie des équipements

Des filtres remplacés à temps, des circuits purgés, des conditions de service maîtrisées = un compresseur et ses composants peuvent durer 2 à 3 fois plus longtemps.


IV. Zoom sur chaque action recommandée

🔎 Vérification mensuelle du filtre d’admission

  • Ouvrir le capot ou accès au filtre
  • Vérifier visuellement l’état du média (poussières, déchirure, humidité)
  • Mesurer la dépression si capteur disponible (ΔP > 200 mbar = filtre colmaté)
  • Nettoyer le compartiment

🧠 Bon à savoir : un filtre encrassé réduit le débit et augmente le travail mécanique du compresseur → surchauffe et réduction de la durée de vie.


🛢️ Remplacement du filtre à huile (1000h)

  • Vidanger l’huile selon préconisation
  • Remplacer le filtre (cartouche spin-on ou élément interne)
  • Remplir avec l’huile compatible (viscosité, type, température ambiante)
  • Vérifier l’absence de fuite à la remise en pression

💡 Conseil : noter la date et les heures machine sur un carnet ou via une GMAO pour anticiper les futurs entretiens.


💧 Remplacement du séparateur d’huile

  • Accès souvent en fond de réservoir (vertical ou horizontal)
  • Dégazage préalable (pression = 0 bar)
  • Démontage des écrous, retrait des joints usagés
  • Remplacement de la cartouche coalescente

🧪 Pédagogie : un séparateur saturé augmente la consommation d’huile de lubrification, réduit l’efficacité de la séparation, et pollue l’air comprimé → ce qui impacte les outils, le réseau, et les utilisateurs finaux.


🧹 Nettoyage et contrôle du circuit

  • Vérification de l’état des tuyauteries (corrosion, humidité, boues)
  • Nettoyage des purges automatiques (souvent négligées)
  • Contrôle des clapets anti-retour, vannes manuelles et by-pass
  • Inspection du sécheur (évaporateur, condenseur)

🧠 Bon réflexe : une maintenance visuelle du réseau permet souvent de détecter des anomalies avant qu’elles ne deviennent critiques (fuites, condensats acides, bouchons).


📷 Envoi de la plaque signalétique

  • Photo nette du compresseur ou de l’équipement (face avant)
  • Inclure numéro de série, type, marque, année de fabrication
  • Transmettre à votre fournisseur avant commande

📦 Avantage : cela garantit la compatibilité des pièces (filtre, joints, cartouches), et réduit les délais d’approvisionnement.


V. Mettre en place un plan de maintenance structuré

Un bon plan de maintenance se base sur :

  • Les heures de fonctionnement
  • Les conditions environnementales (poussières, humidité, température)
  • La criticité de l’application (industrie pharmaceutique ≠ atelier mécanique)

🧰 Exemple de plan simplifié :

ComposantInterventionFréquence
Admission airInspection + nettoyageTous les mois
Filtre à huileRemplacementToutes les 1000 h
SéparateurRemplacement2000 à 4000 h
Réseau + purgeursInspection/nettoyage1 fois/trimestre
SécheurInspection techniqueTous les 6 mois

VI. Formation, traçabilité et digitalisation

🎓 Former les techniciens

La filtration est technique. Les opérateurs doivent comprendre :

  • La fonction de chaque filtre
  • Les conséquences d’une négligence
  • Les bonnes méthodes de remplacement

✅ Organisez des sessions de sensibilisation régulières, notamment sur les compresseurs multi-étagés, ou les réseaux critiques.


📲 Digitaliser la maintenance

  • Utilisez une GMAO pour planifier les entretiens
  • Scannez les plaques signalétiques avec des QR codes
  • Centralisez les historiques d’intervention
  • Automatisez les alertes de remplacement de filtres

📊 Résultat : gains de temps, moins d’erreurs, meilleure traçabilité, et alignement avec les exigences de qualité ISO.


Des gestes simples, un impact énorme

La performance de votre réseau de filtration repose sur la rigueur, la régularité, et la compréhension technique des gestes de maintenance.

🧩 Une vérification mensuelle, un filtre changé au bon moment, une photo envoyée avant commande : autant de réflexes qui vous font gagner en fiabilité, en performance, et en durabilité.

Ne considérez plus la filtration comme une charge, mais comme un levier stratégique pour optimiser vos équipements et réduire vos coûts sur le long terme.


✅ À retenir

  • Un filtre encrassé = +10 % de consommation énergétique
  • Un filtre mal changé = panne potentielle à plusieurs milliers d’euros
  • Un compresseur bien entretenu = durée de vie multipliée par 2
  • Une plaque mal identifiée = commande erronée, perte de temps

Besoin d’aide pour identifier vos filtres ?

Envoyez-nous simplement une photo claire de la plaque signalétique de votre compresseur à .billaut.fabrice@gmail.com Nous vous enverrons sous 24h une proposition technique avec les bons filtres et leurs équivalents qualité/origine.


 Astuce bonus : Pour les compresseurs critiques, optez pour un kit de maintenance complet comprenant filtres + joints + huile compatible, et stockez-les à l’avance. Vous gagnerez en réactivité lors des maintenances !

Notre blog est une ressource complète pour tout ce qui concerne les fluides industriels. Nous vous encourageons à explorer nos articles, nos guides pratiques et nos ressources de formation pour approfondir vos connaissances et améliorer vos performances énergétiques. N’hésitez pas à nous contacter pour bénéficier de nos services d’ingénierie personnalisés ou pour trouver les produits dont vous avez besoin via notre site de commerce en ligne. Ensemble, nous pouvons aller plus loin dans l’apprentissage et réaliser des économies d’énergie significatives. Contactez-nous dès aujourd’hui à l’adresse suivante :

billaut.fabrice@gmail.com


Lien : Air Comprimé

Lien pour achats :

www.envirofluides.com 

www.sitimp.com

www.exafluids.com